






在精密制造领域,圆形通孔是最常见的微孔结构。然而,随着产品功能集成度的提升与设计空间的压缩,方孔、锥形孔、喇叭孔、盲孔等异形孔结构的需求日益增多。这些非常规孔型在流体控制、光学对准、机械互锁、微机电系统封装等应用中发挥着不可替代的作用。激光微孔加工技术因其非接触、高精度、高灵活性的特点,为异形孔的精密加工提供了可行的技术路径。
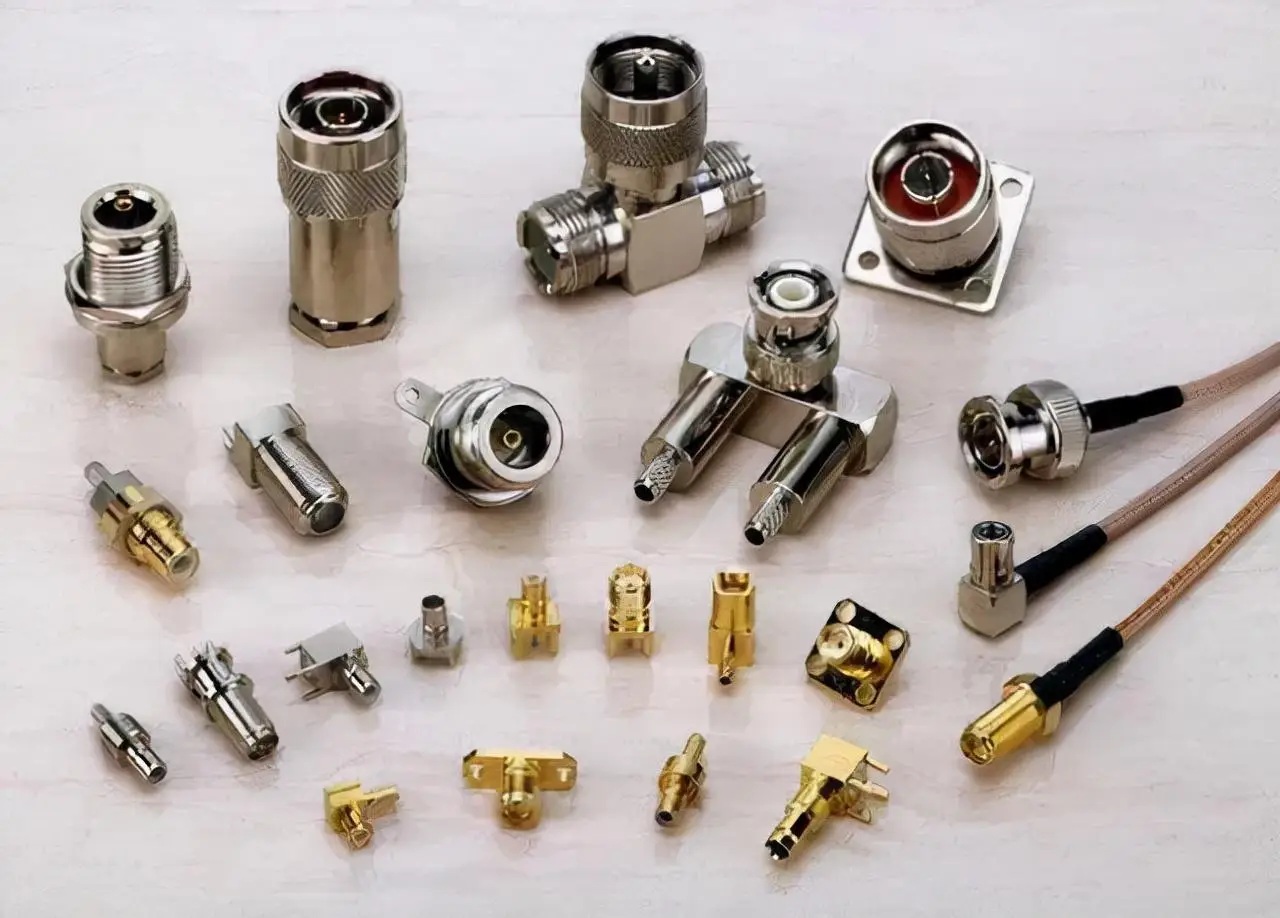
一、异形孔的类型与应用场景
异形孔是一个统称,涵盖了圆形以外或具有特殊截面轮廓的孔结构。根据几何特征与应用需求,可大致分为以下几类:
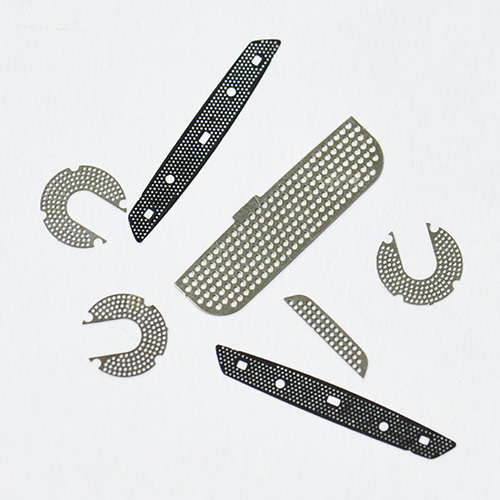
l 方孔与多边形孔:截面呈方形、矩形、六边形等多边形轮廓。在微流体芯片中,方形孔有助于实现流体的均一分布;在电子封装中,矩形孔用于引线键合通道或散热结构。
l 锥形孔:孔径沿深度方向逐渐收窄。适用于喷油嘴、雾化器等对流速与喷射角度有要求的部件。
l 喇叭孔:入口孔径显著大于出口孔径,呈喇叭状展开。常见于细胞分选芯片、微量移液器吸头等生物医疗器件。
l 盲孔:具有一定深度但不贯穿材料的孔结构。在半导体封装中用于形成凹槽或腔体;在模具制造中用于排气结构或定位特征。
l 阶梯孔:孔径在深度方向发生阶跃变化,形成多段不同直径的复合孔型,用于安装定位或密封结构。
二、激光加工异形孔的技术原理
传统机械加工(如铣削、钻削)在加工异形孔时面临工具可达性差、切削力导致变形等问题。对于微米级尺度的异形孔,机械刀具的最小直径受限,难以实现复杂轮廓的精密加工。
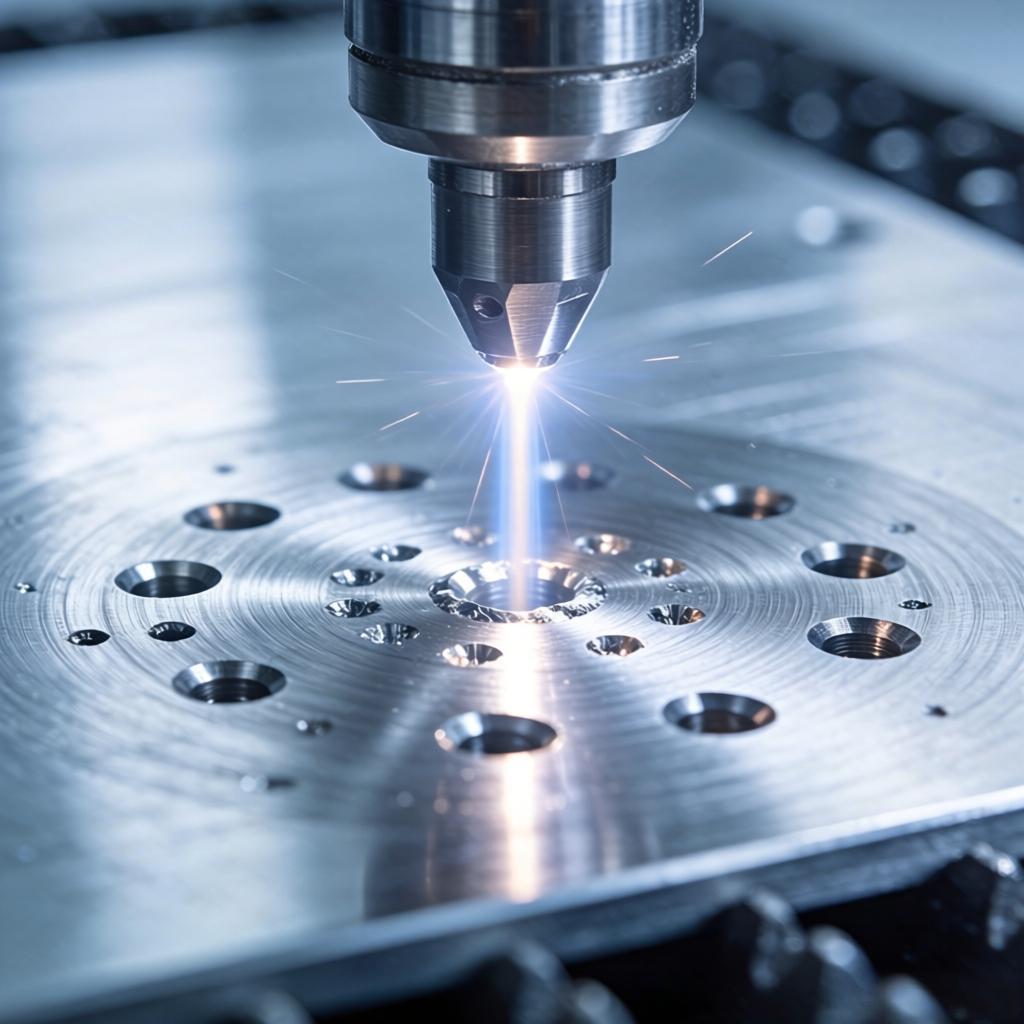
激光加工异形孔的基本原理是利用高能量密度激光束对材料进行选择性去除。通过控制激光焦点在工件表面的扫描轨迹,可以“绘制”出任意形状的孔口轮廓;通过调制脉冲能量、重复频率与扫描层数,可以控制孔深方向上的直径变化,从而形成锥形、喇叭形等变截面结构。
这一加工模式的灵活性强,无需更换刀具或制作专用电极,同一套光学系统可切换不同孔型,显著降低了异形孔加工的工具成本与换产时间。
三、各类异形孔的加工方法
1. 方孔与多边形孔
方孔与多边形孔的加工难点在于保持转角处的尖锐度与尺寸精度。激光加工通过沿预设多边形路径逐层扫描实现材料去除。在转角处,通过降低扫描速度或采用圆弧过渡策略,可减小转角处因光斑直径带来的圆角效应,使实际轮廓接近设计形状。
在薄板金属材料上加工方孔时,采用飞秒激光进行轮廓切割,可获得边缘无毛刺、无热变形的方孔结构,孔口尺寸偏差可控制在较小范围内。在高分子薄膜上加工矩形阵列孔时,紫外激光可实现高密度、高一致性的异形孔阵列。
2. 锥形孔与喇叭孔
锥形孔与喇叭孔属于变截面孔型,加工难点在于控制孔径沿深度方向的变化曲线。实现这类孔型通常采用两种技术路径:
一种是变参数扫描法:在加工过程中逐层改变激光的扫描半径,形成阶梯状近似锥形轮廓。通过减小每层的厚度增量,可使阶梯效应减弱,获得较为平滑的锥面。
另一种是光束倾斜入射法:通过旋转或倾斜激光入射角度,使光斑在材料内部形成非垂直的穿透路径。这一方法在喷油嘴微孔加工中已有成熟应用,可实现入口直径大于出口直径的喇叭状孔型。
3. 盲孔
盲孔加工要求激光能够在指定深度精确停止,不伤及底层材料。实现这一控制的关键在于脉冲能量的精准调控与加工过程监测。通过预设脉冲数量或加工时间,结合实时光学监测或声学反馈,系统可在达到目标深度时自动停止加工。
在陶瓷基板加工中,紫外激光可加工出底面平坦、侧壁垂直的圆形或方形盲孔,用于后续的金属化填充或器件贴装。在硅材料加工中,超快激光可实现微米级深度的盲孔结构,孔底平整度较高。
4. 阶梯孔
阶梯孔的加工结合了盲孔与变孔径的技术要点。通常采用分层加工策略:先以较大孔径加工浅层部分至第一台阶深度,再切换至较小孔径继续加工至目标深度。通过两级或多级扫描路径的组合,形成直径阶跃变化的复合孔型。
四、激光加工异形孔的技术优势
相较于传统加工方式,激光加工异形孔具有以下特点:
l 形状灵活性较高:无需专用工具,只需修改加工程序即可切换孔型
l 适用材料范围广:金属、陶瓷、玻璃、高分子材料均可加工
l 无机械接触与应力:特别适用于薄壁件、脆性材料的异形孔加工
l 可实现微米级特征尺寸:满足精密器件对微小异形孔的加工需求
五、精度控制与工艺优化
激光加工异形孔的精度主要受光斑直径、扫描步距、热影响区和材料去除均匀性等因素影响。为保证孔口轮廓的尺寸精度与形状保真度,需要关注以下几项优化措施:
l 路径规划:对于多边形孔,采用内缩式扫描路径与轮廓精修策略,减小转角处过度烧蚀
l 能量分配:在盲孔加工中,随着深度增加适当降低脉冲能量或提高扫描速度,避免底部过烧
l 辅助气体:合理选择气体种类与压力,及时清除加工碎屑,防止碎屑对异形孔轮廓的影响
六、应用案例与工艺验证
在微流体芯片制造中,采用紫外激光在PDMS或PMMA基板上加工喇叭状微孔阵列,入口直径约100μm、出口直径约30μm,形成流体单向导通结构。在半导体封装领域,激光加工的方形盲孔用于芯片贴装的定位凹槽,孔底平坦度满足工艺要求。
家家用激光可为客户提供异形孔加工的工艺验证服务。客户可提供CAD图纸或样品需求,工程团队在实验室完成打样并反馈可实现的加工效果、尺寸精度与工艺参数,为产品设计提供工艺可行性依据。
七、结语
激光加工技术在异形孔领域展现出较高的适应性与灵活性。从方孔到锥形孔,从盲孔到阶梯孔,激光能够以非接触、可编程的方式实现多种非常规孔型的精密加工。在产品设计日趋复杂、集成度不断提升的背景下,激光加工为工程团队提供了更具灵活性的工艺选择空间。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

