


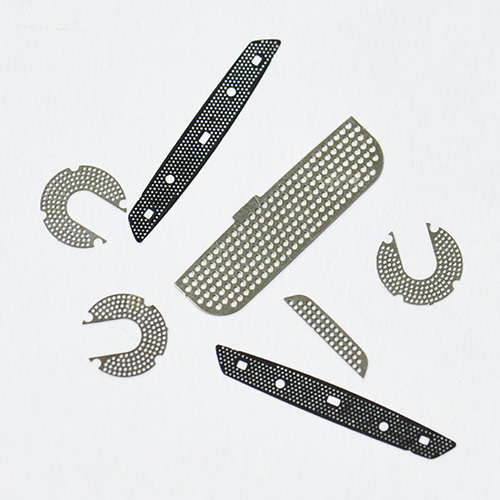


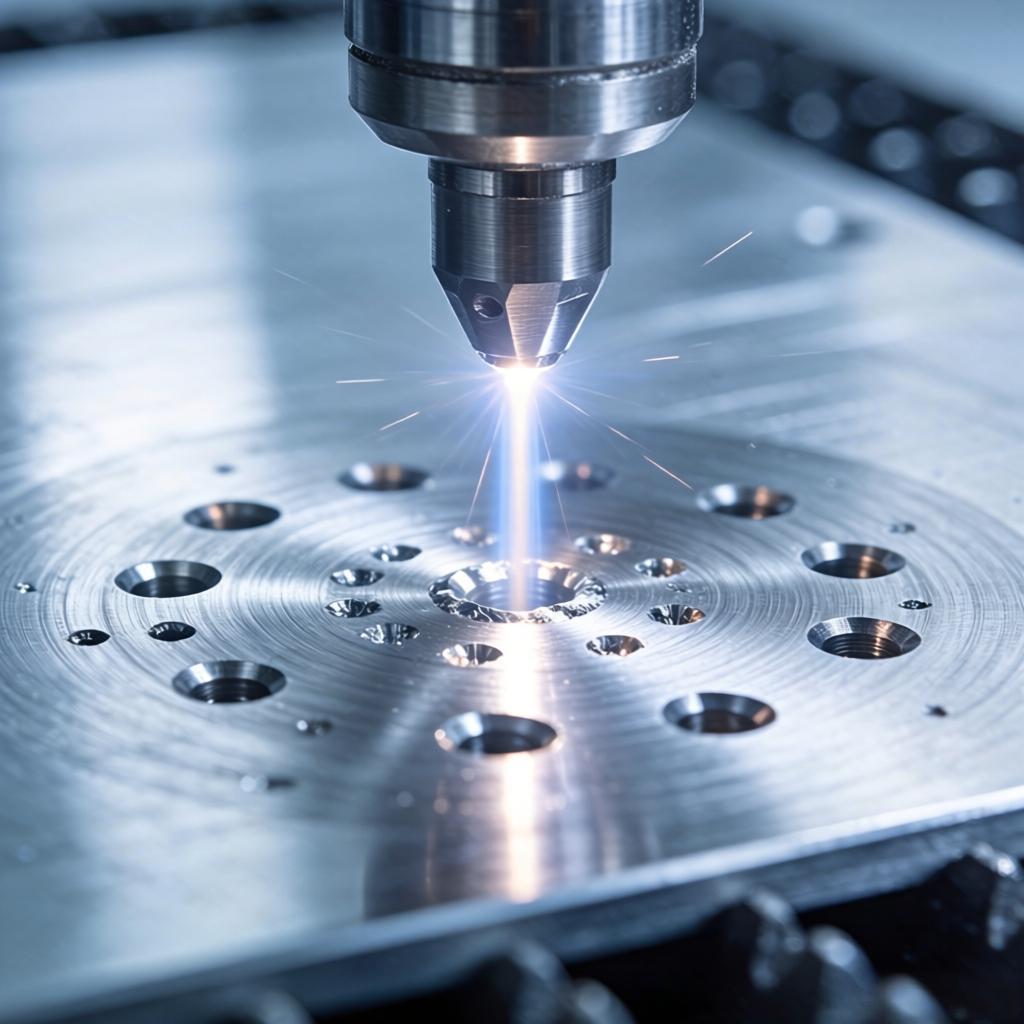


在激光微孔加工领域,速度与精度之间的权衡是一个长期存在的技术命题。从生产管理的角度看,加工速度直接影响产能与交付周期;从质量管控的角度看,精度则决定了产品的良率与可靠性。当面对“每秒百孔”的高速加工需求与“微米级孔径一致性”的精度要求时,如何在两者之间寻求有效平衡,成为激光微孔加工系统设计中的关键考量。
一、速度与精度的内在张力
理解平衡策略的前提,是厘清速度与精度之间的技术关联。
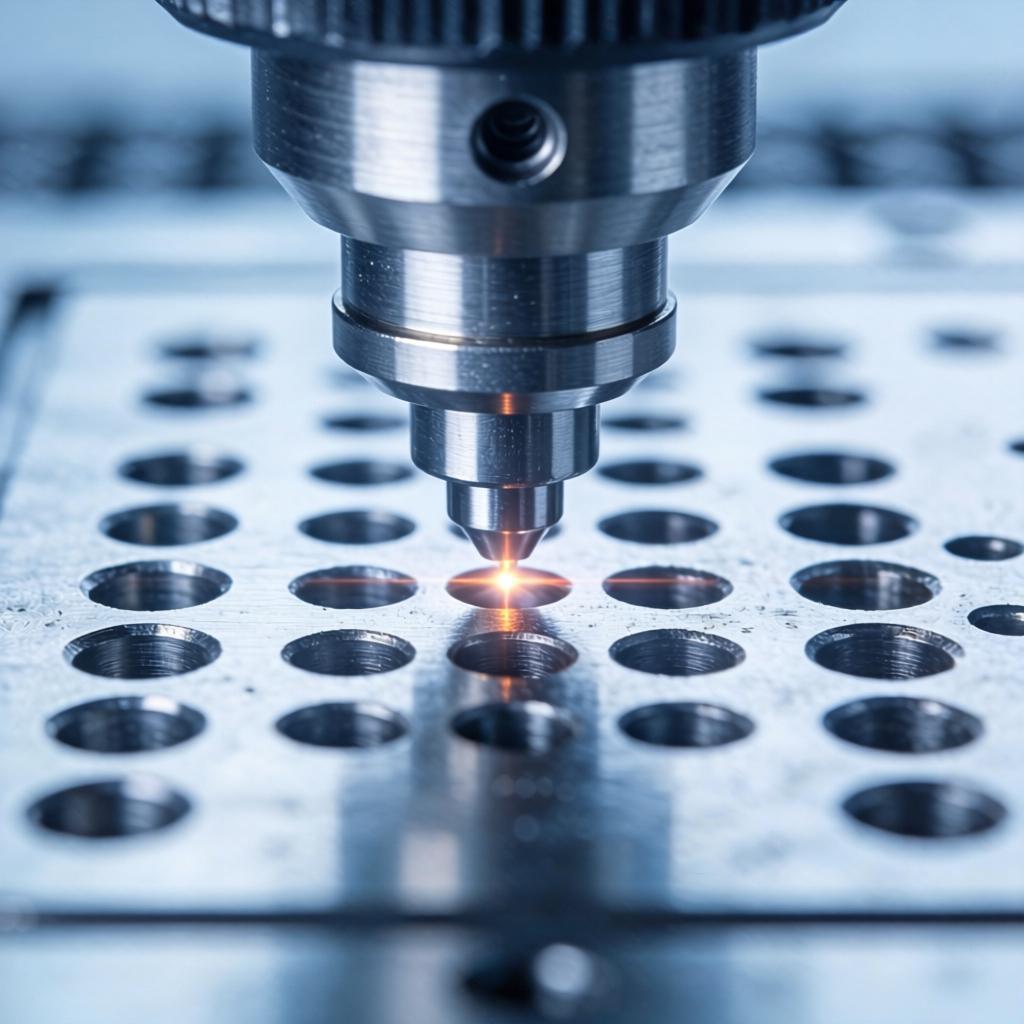
激光打孔的单孔时间由脉冲作用时间与光束定位时间两部分构成。当追求更高加工速度时,通常采取两种措施:一是提高激光脉冲重复频率,使单位时间内可输出的脉冲数量增加;二是优化扫描路径与运动控制策略,缩短光束在各孔之间的移动时间。这两种手段在提升效率的同时,均可能对精度产生不同程度的影响。
脉冲重复频率的提升,意味着单位时间内注入工件的能量总量增加。若材料散热能力未能同步匹配,热量累积效应将导致孔壁熔融区域扩大、热影响区厚度增加,进而影响孔径的一致性。另一方面,高速扫描过程中,运动系统的加减速响应、振动抑制能力以及视觉定位的实时性,均对孔位精度构成考验。
因此,速度与精度的平衡并非简单的“取中值”,而需要在激光器选型、光路设计、运动控制与工艺参数等多个维度进行系统化的协同优化。
二、影响精度的关键因素
在高速激光打孔场景下,孔径一致性与孔位精度的保持面临以下几项主要挑战:
l 热累积效应:连续高速加工时,前一个脉冲残留的热量可能尚未完全扩散,后续脉冲已作用于相邻位置。热量叠加导致材料去除行为发生变化,表现为入口孔径扩大、出口毛刺增多或孔壁重铸层增厚。
l 光斑质量稳定性:高速扫描过程中,激光束在加工平面不同位置的光斑尺寸可能因光学像差而存在差异,导致实际能量密度分布不一致。
l 运动系统响应延迟:当孔间距较小、孔数密集时,运动平台的频繁启停与转向容易引入定位误差。若视觉补偿频率未能同步提升,累积偏移将逐步放大。
三、平衡策略的系统化设计
1. 激光器选型与脉冲控制
激光器的类型与工作模式是平衡速度与精度的第一层选择。在高速微孔加工中,紫外激光与超快激光是两类主流光源。
紫外激光(355nm)凭借其短波长带来的小光斑特性,在薄膜、柔性线路板等薄型材料的微孔加工中能够兼顾较高的重复频率与较小的热影响区。当要求加工速度较快且孔径一致性较高时,紫外激光可在较高脉冲频率下保持较为稳定的能量输出。
超快激光(皮秒/飞秒级)则从另一角度实现平衡。虽然其单脉冲能量较高,单孔加工所需的脉冲数较少,但由于脉冲宽度极短,热量扩散被有效抑制。在高速加工模式下,超快激光可在保持热影响区较小、孔壁质量较高的同时实现较快的有效加工节拍。
2. 光学系统优化
光斑质量的保持是精度控制的基础。在加工幅面较大时,通过远心扫描透镜与光束扩束准直系统的组合设计,可使光斑在加工区域内的尺寸波动控制在较小范围内,确保能量分布的均匀性。
针对不同孔径要求,可变光阑与动态聚焦模块可根据预设参数自动调整光束直径与焦点位置,在不显著牺牲加工速度的前提下,满足不同孔径的精度需求。
3. 运动控制与视觉协同
在高密度微孔阵列加工中,运动控制系统的性能直接影响孔位精度与加工节拍。采用直线电机驱动与高分辨率光栅尺反馈的运动平台,可实现较高的定位精度与重复定位精度。在高速扫描时,通过优化加减速曲线与前瞻算法,减少平台在孔间移动时的振动与过冲。
CCD视觉定位系统在此过程中扮演关键角色。通过实时识别工件上的定位标记并与预设坐标进行比对,系统可动态补偿因工件形变、装夹误差或运动累积偏差导致的位置偏移。这一机制使得在较高加工速度下仍能保持孔位精度的一致性。
4. 工艺参数的分层优化
速度与精度的平衡最终落地于工艺参数的精细化调整。主要涉及以下几组参数:
l 脉冲能量与重复频率的匹配:较高的重复频率可提升加工速度,但需相应降低单脉冲能量,以防止热量过度累积
l 扫描路径规划:采用跳转路径优化算法,减少空行程时间并避免热集中
l 辅助气体的协同:在高速加工中,匹配气流参数及时清除加工碎屑,降低碎屑对激光能量的散射与吸收
四、工艺验证与批量一致性
在实际生产中,速度与精度的平衡效果需要通过系统的工艺验证进行评估。评估指标包括孔径偏差(Cp/Cpk值)、孔位精度以及加工节拍。在批量加工中,还需要关注不同批次工件之间的质量一致性。
家家用激光为客户提供工艺验证与打样服务,根据不同材料与加工要求,在实验室条件下完成参数调试与效果评估。通过系统的参数优化,可在较为经济的加工时间内实现孔径偏差与孔位偏差的双重控制。
五、结语
激光打孔中的速度与精度并非不可调和的对立,而是可以通过系统化设计与参数优化实现有效平衡的技术组合。从激光器选型、光学设计到运动控制与工艺策略,每一环节的精细化配置都在为“高速下的高精度”提供支撑。在满足产能需求的同时保障质量稳定性,是激光微孔加工技术持续演进的重要方向。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

