


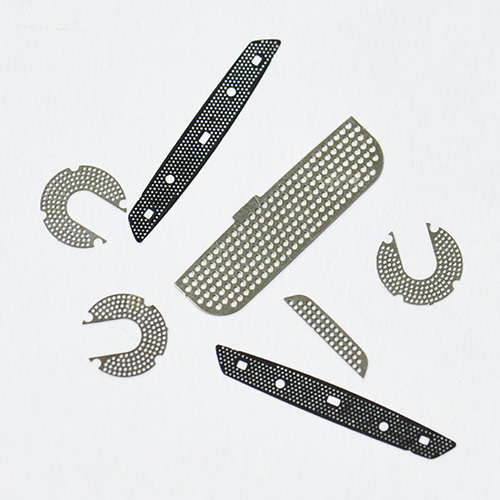




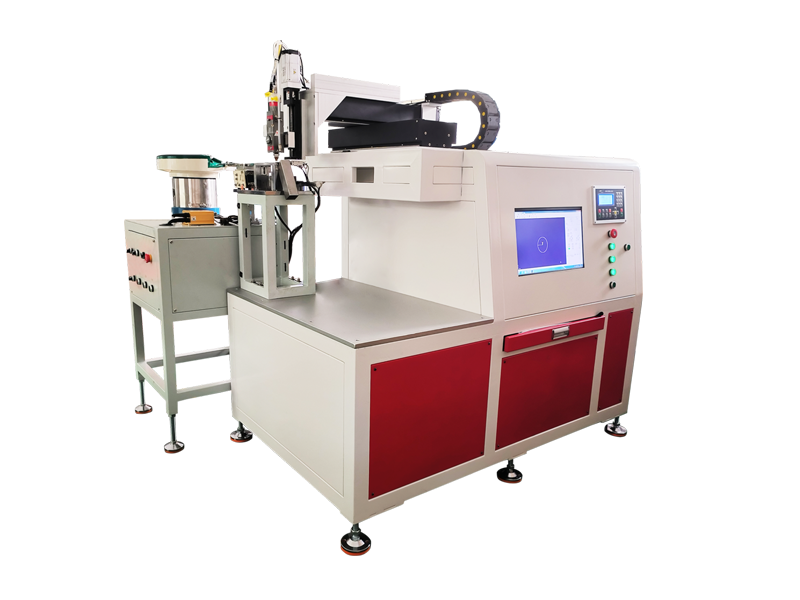
在精密制造领域,激光打孔技术已成为微孔加工的核心手段之一。从航空发动机涡轮叶片的气膜冷却孔,到柔性电路板上的微米级导通孔,激光打孔机凭借其非接触、高精度、高效率的特点,广泛应用于电子、医疗、航空航天等多个行业。本文从工作原理和主要机型两个维度,对激光打孔机进行系统介绍。
一、工作原理:从能量输入到材料去除
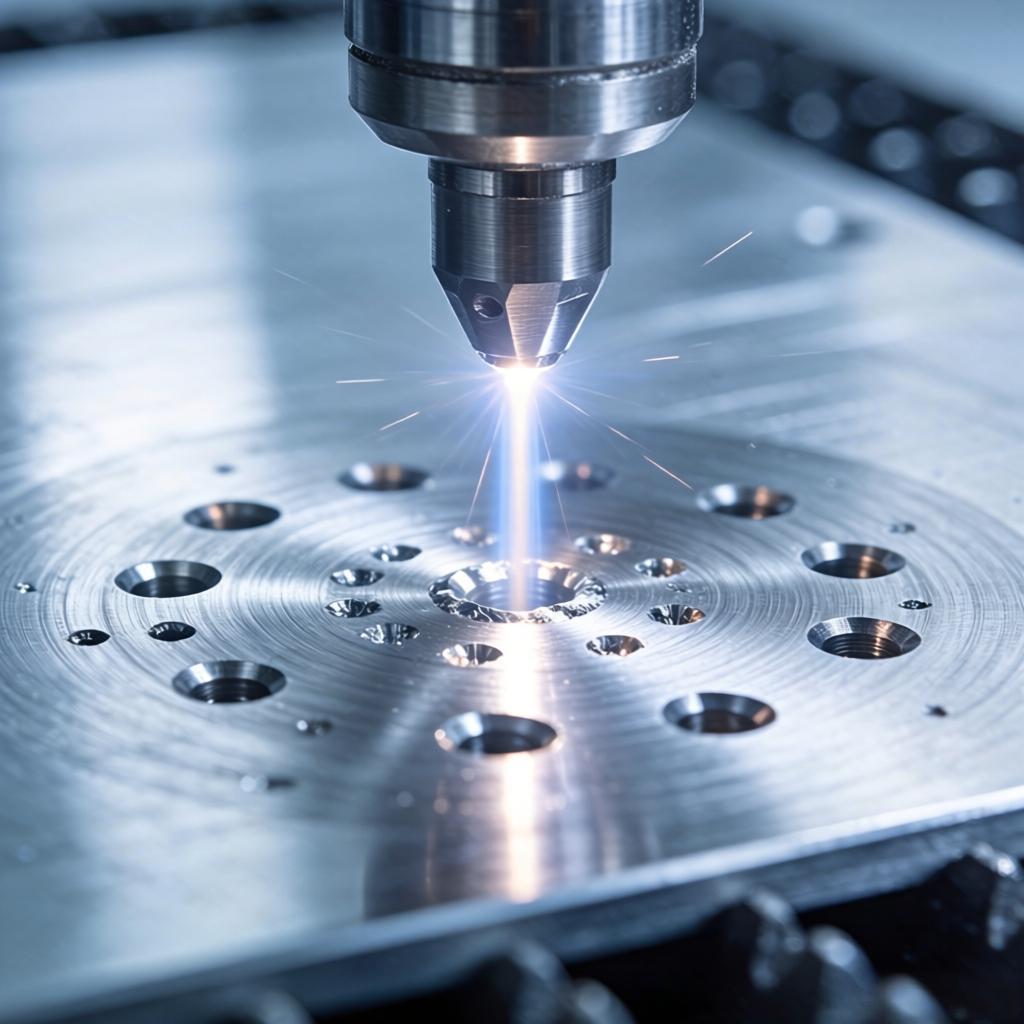
激光打孔的基本原理,是利用高能量密度的激光束聚焦于材料表面,使被照射区域的材料在极短时间内熔化或气化,从而形成孔洞。
这一过程可以分为三个关键阶段:
1. 能量吸收
激光束经光学系统聚焦后,可在工件表面形成微米级的光斑,功率密度可达10⁵~10¹⁵W/cm²。材料表面吸收激光能量后,局部温度迅速升高。不同材料对激光的吸收率存在差异——金属对红外激光的吸收率较低,但对紫外激光的吸收率显著提升;高分子材料对多种波长的激光均具有较好的吸收特性。
2. 材料去除
当温度升至材料熔点以上时,受照射区域开始熔化;继续升温至沸点,材料发生气化,以蒸气的形式从基体逸出,形成孔洞。激光打孔的机理主要包括两种:
光热烧蚀:材料吸收高能量激光后,在极短时间内被加热至熔化并气化。这种机理常见于CO₂激光加工,加工速度较快,但在孔壁上可能产生少量碳化残留。
光化学烧蚀:紫外波段激光的光子能量较高(超过2eV),能够直接打断有机材料的长分子链,使材料以小分子形式逸出,无需经历熔融阶段。这种“冷加工”机理基本不产生热影响区,孔壁无碳化残留,加工质量更高。
3. 碎屑排出
加工过程中产生的气化物质和熔融物碎屑,需从孔道中及时排出。通常采用辅助气体(压缩空气或惰性气体)吹扫加工区域,一方面清除碎屑,另一方面保护聚焦镜片免受污染。
二、激光打孔机的核心组成
激光器:产生高能量激光束的核心部件,决定激光的波长、功率、脉冲宽度等关键参数
光学系统:将激光束聚焦至工件表面,通常包含扩束镜、聚焦镜等,部分机型还配备CCD视觉定位系统用于观察瞄准
运动平台:承载工件并实现X/Y/Z三轴精确定位,通常由伺服电机驱动,配合光栅尺实现微米级定位精度
控制系统:协调激光输出与运动控制,实现打孔路径规划与参数管理
辅助系统:包括冷却系统(维持激光器工作温度)、吹扫气路(排除加工碎屑)、排烟装置等
三、主要机型分类与特点
1. CO₂激光打孔机
CO₂激光的波长为10.6μm,属于远红外波段。其加工机理以光热烧蚀为主,材料吸收激光能量后升温熔化并气化。
适用材料:以树脂、玻纤增强复合材料为主,尤其适用于FR-4等印制电路板基材的钻孔加工
典型应用:高密度互连板(HDI板)、IC载板的通孔及盲孔加工
优势:加工效率较高,单孔加工速度可达数千孔/秒;设备成本相对较低
局限性:最小孔径受衍射极限限制,通常不低于50μm;铜箔对CO₂激光吸收率较低,加工前需对铜面进行预处理(如黑化或减薄)
2. 紫外激光打孔机
紫外激光的波长为355nm(三倍频Nd:YAG),属于短波紫外波段。其加工机理以光化学烧蚀为主,高能光子直接打断材料分子键。
适用材料:铜箔、聚酰亚胺(PI)、陶瓷、高分子薄膜等
典型应用:柔性电路板(FPC)微孔、类载板(SLP)盲孔、陶瓷基板精密钻孔
优势:可实现25μm甚至更小的微孔加工;热影响区小,孔壁无碳化残留;可直接加工铜箔,无需预处理;孔位精度可达±15μm
局限性:加工效率低于CO₂激光(约800孔/秒);设备成本较高
3. 超快激光打孔机
超快激光的脉冲宽度在皮秒(10⁻¹²秒)或飞秒(10⁻¹⁵秒)级别。其核心特点是能量注入时间远短于热量向材料扩散的时间,实现真正的“冷加工”。
适用材料:几乎所有材料,包括玻璃、蓝宝石、陶瓷、复合材料、高频基板(如PTFE)等
典型应用:玻璃通孔(TGV)、硅通孔(TSV)、高频电路板微孔、医疗导管精密开孔
优势:热影响区可控制在5μm以内;加工质量接近完美——孔壁无熔融堆积、无微裂纹、无玻纤突出;适用于深径比较大的微孔加工场景
局限性:加工效率相对较低(高精度模式下约200孔/秒);设备投资成本较高
4. 复合激光打孔机
复合机型将两种或多种激光器集成于同一系统,常见配置为CO₂激光与紫外激光复合。
工作原理:先用紫外激光烧蚀去除表面铜箔,再用CO₂激光快速去除树脂介质层,充分发挥两种光源的优势
优势:兼顾加工质量与加工效率,适用于高密度互联板的批量化生产
四、加工工艺方法
1. 复制法
激光束以固定的形状和尺寸重复照射到工件上的同一点,通过单脉冲或多脉冲实现成孔。多脉冲法有助于控制孔的尺寸和形状,减少能量横向扩散。通过在光学系统中放置特定形状的光阑,可加工出异形孔。
2. 轮廓迂回法
激光束与工件之间存在相对位移,沿预设轨迹移动。通过逐层扫描,可将孔扩大为任意形状的截面轮廓,适用于方孔、锥形孔等复杂孔型的加工。
五、应用领域
电子制造:HDI板、IC载板、柔性电路板的微孔加工;玻璃通孔(TGV)与硅通孔(TSV)
航空航天:发动机涡轮叶片气膜冷却孔、精密喷嘴微孔
医疗设备:医疗导管侧孔、微流控芯片通道、注射针头开孔
汽车工业:喷油嘴微孔、雾化喷嘴
新能源:锂电池极片微孔、氢燃料电池双极板
六、结语
激光打孔技术经过数十年发展,已从单一的CO₂激光加工扩展至紫外、超快激光等多种技术路线并存的格局。不同机型的选型需综合考虑材料特性、加工精度要求、生产效率与成本预算等因素。随着电子产品向小型化、高集成度方向持续演进,激光打孔技术在微孔加工领域的应用将持续拓展。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

