






在精密微孔加工领域,毛刺与变形是衡量加工质量的重要指标。当激光加工后的孔壁出现细微凸起或材料边缘发生热变形时,不仅影响产品外观,更可能改变其电气性能、流体传导特性或结构完整性。如何在微米级加工尺度上实现无毛刺、不变形的加工效果,是众多高端制造企业关注的核心命题。本文从技术原理、激光类型选择、工艺参数优化及实际应用四个维度,系统阐述激光微孔加工中实现无毛刺、无变形的技术路径。

一、毛刺与变形的成因分析
毛刺的产生与加工方式密切相关。传统机械钻孔通过高速旋转钻头切削材料,当钻头穿透材料出口侧时,未被完全切断的材料在推力作用下向外翻卷,形成卷边或毛刺。电火花加工虽然避免了机械接触,但放电过程产生的高温会使材料局部熔化,在孔壁周围形成熔融再凝固层,即重铸层,同样属于广义的毛刺缺陷。这些现象在薄壁件、柔性基板和硬脆材料的加工中尤其突出。
变形的来源则更为复杂。无论是传统加工还是激光加工,热输入都是导致材料变形的直接因素。当热量向材料内部扩散时,局部温度升高引发的热膨胀与随后的冷却收缩产生内应力,在薄型材料上表现为翘曲、弯曲或孔口熔塌。对于高分子薄膜,热效应还可能导致碳化变色、边缘发黑等不可逆的质量缺陷。
二、激光“冷加工”机理的核心价值
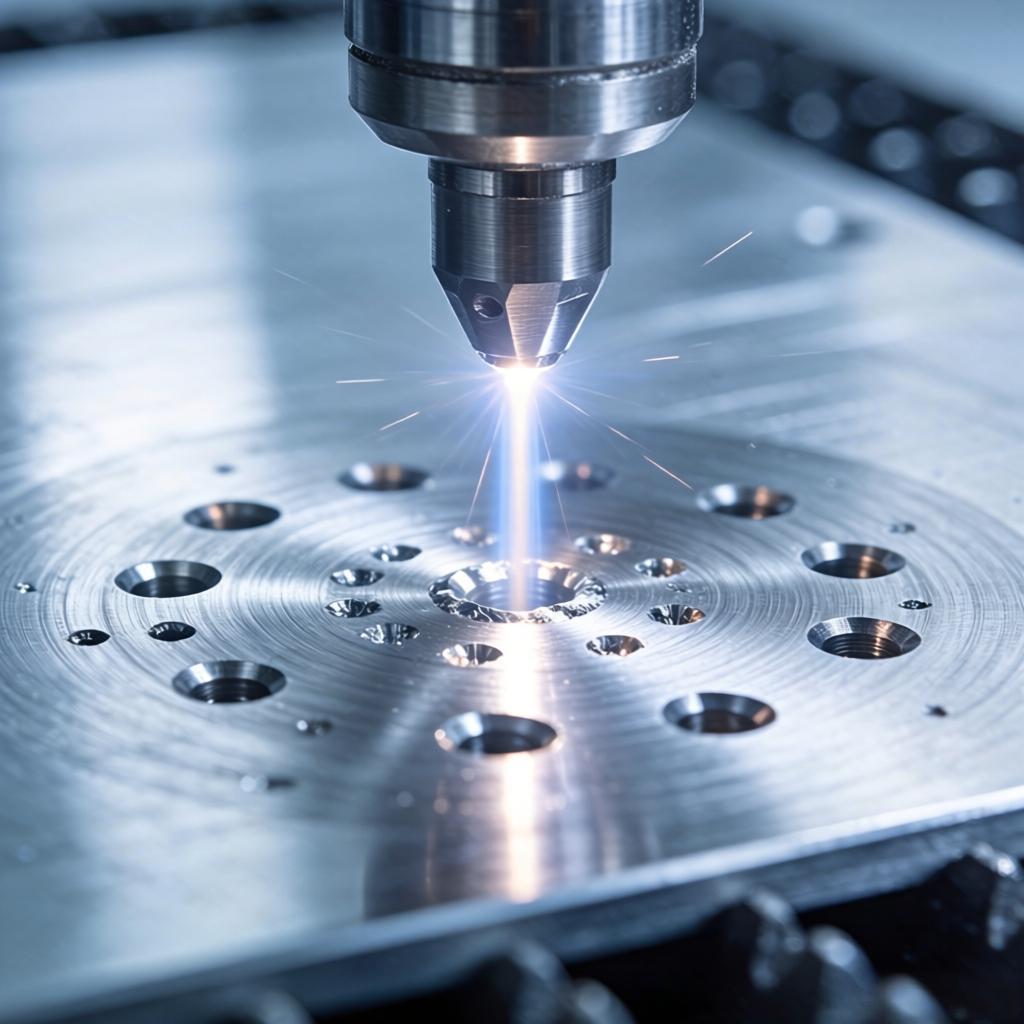
激光微孔加工实现无毛刺无变形的关键,在于“冷加工”机理的有效运用。与传统激光主要通过材料熔化—气化实现去除不同,冷加工技术在能量释放的时间尺度上实现了根本性突破。 以飞秒激光为例,其脉冲宽度仅为10⁻¹⁵秒量级,能量被材料吸收并实现气化的时间远短于热量向周边材料扩散的时间。这一特性使得加工区域的热量被严格约束在光斑直径范围内,热扩散几乎被“冻结”,加工边缘光滑、无重铸层、无熔融物积累。经实测,飞秒激光加工金属微孔时,热影响区厚度可控制在微米级以内,有效避免了热变形问题。
紫外激光则从另一个角度实现冷加工。355nm紫外光的光子能量较高,能够直接打断材料分子的化学键,使材料以小分子形式气化蒸发,而非依靠热熔融实现去除。这一“光化学分解”机制在加工高分子薄膜时表现出色,热影响区可控制在5至10微米之间,孔壁粗糙度可达Ra≤1.2微米,边缘无碳化、无熔渣。
三、非接触加工对变形控制的意义
激光微孔加工的另一个核心优势在于非接触性。加工过程中,激光束与工件之间不存在物理接触,也不产生机械应力。对于薄膜类材料,传统冲压或模切方式容易导致材料拉伸变形甚至撕裂,而激光加工无需对材料施加任何外力,材料原有的平整度和柔性得以完整保留。
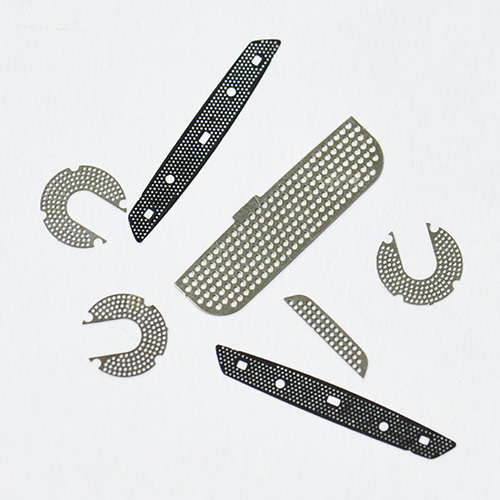
在FPC柔性电路板的实际加工中,采用激光打孔工艺加工的孔径边缘清晰光滑,孔壁无毛刺、无裂纹,同时避免了传统机械钻孔对柔性基材产生的压痕和拉伸变形。在半导体陶瓷滤盘的高密度微孔加工中,激光技术实现的孔壁平滑无残渣、边缘光洁无熔渣,且无热变形。
四、激光器选型与工艺适配策略
不同材料对激光的吸收特性存在差异,选择适配的激光类型是实现高质量加工的前提。
金属材料(不锈钢、钛合金、钨钢等):飞秒激光因其超短脉冲冷加工特性,能够实现无毛刺、无重铸层的微孔加工,且锥度控制良好。在0.2mm钛合金工件上加工直径30微米的微孔,边缘无毛刺、无重铸层。
高分子薄膜(PET、PI、PP等):紫外激光或皮秒激光是理想选择。紫外光子的高能量直接破坏分子键,热影响区控制在10微米以内,有效避免边缘碳化和热变形。
陶瓷/玻璃等硬脆材料:超快激光的非线性吸收机制可在不产生微裂纹的前提下实现高精度微孔加工,加工截面整洁,孔边缘光滑无崩边。
复合材料(覆铜板、PCB等):飞秒激光可同时处理金属层与绝缘介质层,孔壁整齐、无分层、无碳化。
五、精密控制的工艺参数体系
除激光器类型外,激光功率、脉冲频率、扫描速度、辅助气体等工艺参数的组合同样至关重要。在加工过程中使用惰性气体(如氩气或氮气)作为吹扫气体,可及时将加工产生的等离子体和碎屑从加工区域吹离,防止其在孔壁上重新凝结形成重铸层。动态焦点控制与自适应参数策略可根据加工深度的变化实时匹配最佳激光功率,确保孔道全程孔径一致,孔壁粗糙度控制在较低水平。
六、各行业的实际加工效果
在微流控芯片制造中,激光加工的微孔孔壁光滑、无毛刺、无熔渣,垂直度良好,确保液体样本的精确计量与流速控制。在航空发动机零部件加工中,超快激光可实现无微裂纹、无重铸层的高质量微孔,满足航空部件对表面完整性的严格要求。在精密过滤系统中,激光钻制的微筛网孔径密度高、一致性好,边缘无毛刺,使用寿命较长。
七、工艺验证服务
家家用激光设有工艺实验室,可根据客户提供的样品和图纸,完成打样验证并反馈加工效果,直观展示无毛刺、不变形的实际加工质量。这一服务有助于客户在批量生产前确认工艺方案的可行性与质量稳定性,降低试错成本。
在激光精密微孔加工领域,无毛刺、无变形不仅是技术能力的体现,更是产品质量保障的基础。通过冷加工机理的深入应用与工艺参数的精细调控,家家用激光致力于为客户提供高质量、稳定可靠的微孔加工方案。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

