


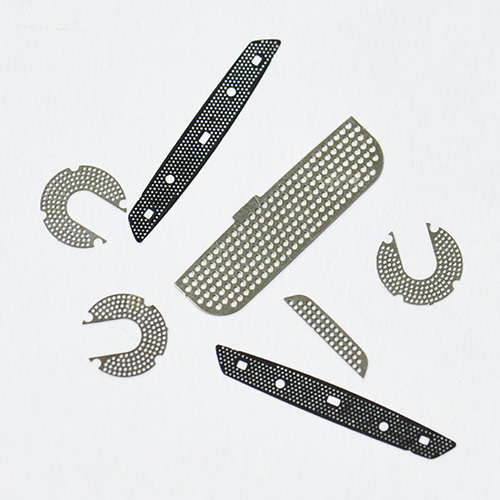


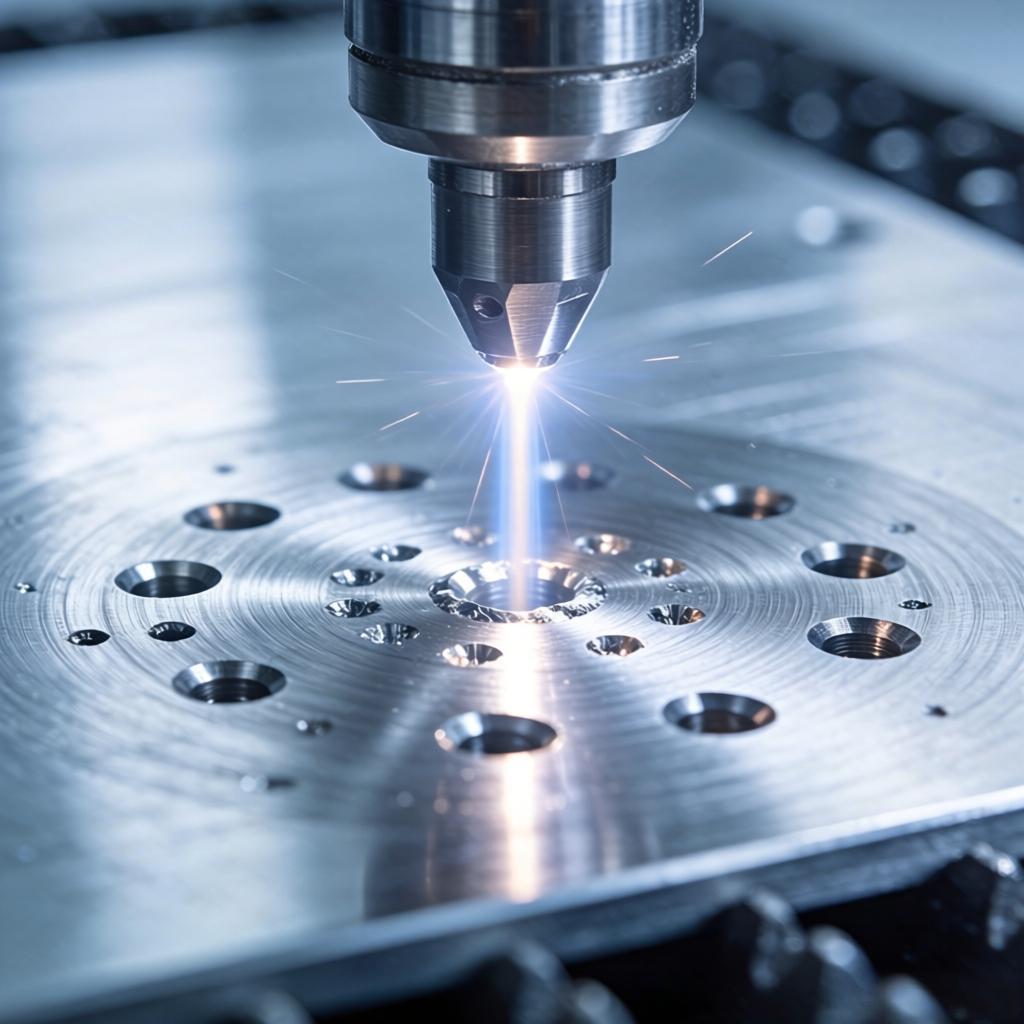


在精密微细加工技术持续演进的背景下,紫外激光凭借其独特的“冷加工”特性,在高精度微孔加工、超精细切割及热敏感材料加工等领域展现出重要应用价值。与红外激光依赖热效应的加工方式不同,紫外激光从能量作用机理层面实现了根本性转变,为高端精密制造提供了更可控的技术路径。
一、紫外激光“冷加工”的物理基础
紫外激光的典型波长为355nm,属于短波长激光范畴。根据波粒二象性,波长越短,单光子能量越高。355nm紫外光子的能量约为3.5eV,这一数值与多数高分子材料分子键的键能(如C—C键约3.45eV、C—N键约3.17eV)处于同一匹配区间。当紫外光子作用于材料表面时,高能光子能够直接打断材料分子间的化学键,使材料以小分子形式气化蒸发,无需经历熔融阶段。
这一“光化学分解”机制与红外激光的“光热熔融”机制存在本质区别。红外激光(1064nm)主要通过材料对光能的吸收转化为热能,使材料升温至熔点以上实现熔化乃至气化去除。在这一过程中,热量会向周边区域持续传导,形成数十微米乃至上百微米的热影响区,导致材料边缘熔融翘曲、碳化变色或产生应力集中。紫外激光则由于光子能量直接作用于分子键,全程无明显宏观热传导,从原理上规避了热损伤问题。
二、冷加工的技术优势
紫外激光“冷加工”机制带来的技术优势主要体现在以下三个维度:
1. 热影响区可控
紫外激光加工过程中,热量扩散范围被严格限制在较小区域内。在聚酰亚胺薄膜等高分子材料的实际加工中,紫外激光的热影响区可控制在5至10微米之间,加工边缘无碳化、无熔渣残留。相比之下,CO₂激光加工同类型材料时,热影响区通常超过10微米,且孔壁碳化层可达0.5至2微米,对材料性能造成不可逆影响。
2. 加工精度高
紫外激光波长较短,衍射极限较小,经光学系统聚焦后的光斑直径可达微米级。这一特性使得紫外激光具备加工微米级特征尺寸的能力,在精密微孔加工中具有显著优势。孔径加工精度可实现微米级控制,孔形圆度及位置偏差均可控制在较窄范围内。
3. 材料适应性广
紫外激光能够被多种材料高效吸收,包括金属、陶瓷、玻璃、高分子聚合物等。这一特性使其在各行业的精密加工中均能发挥冷加工优势,尤其适用于对热效应敏感的材料。
三、不同行业中的应用
1. 柔性电路板加工
在柔性线路板制造中,传统机械钻孔当孔径缩小至0.1mm以下时,钻头刚性不足易发生偏移,摩擦产生的高温会导致聚酰亚胺基板碳化。CO₂激光钻孔虽然避免了机械接触,但热效应仍会在孔壁边缘形成碳化层。紫外激光以其冷加工特性有效解决了上述问题,在聚酰亚胺基板加工中可实现无碳化物残留的清洁加工,孔壁粗糙度可控,成为FPC盲孔加工的核心工艺方案。在PCB制造中,紫外激光同样用于高密度互连板的微盲孔加工,可在较薄的介质层上实现无热扩散、无碳化的精密制孔。
2. 医疗器械制造
医疗器械对加工质量和洁净度有较高的标准。在医疗导管、离心管、微流控芯片等产品的微孔加工中,紫外激光凭借非接触加工和冷加工双重特性,可实现高精度、无毛刺的微孔结构。采用短脉冲紫外激光器可在PP、PC等热塑性材料表面快速打孔,在直径20至80微米的孔径加工中,孔径误差可控制在±3微米以内,产品无需后处理即可进入下一工序。
3. 陶瓷与玻璃微加工
紫外激光为脆性材料加工提供了有效的解决方案。在氧化铝陶瓷、氮化铝陶瓷等材料的精密微孔加工中,紫外激光的高光子能量结合适当的光束整形技术,可在不产生微裂纹的前提下实现高质量制孔。在玻璃通孔(TGV)等先进封装领域,紫外激光同样展现出良好应用前景,其可控的热影响区确保了孔壁质量的一致性。
4. 高分子薄膜与聚合物加工
聚酰亚胺薄膜、PET薄膜、聚丙烯等高分子材料对热效应敏感,传统加工方式容易产生边缘碳化或热变形。紫外激光的冷加工特性使其成为这类材料的理想加工手段,在保留材料原有性能的前提下实现高精度切割与微孔加工。紫外激光在聚合物材料加工中的另一个优势体现在标刻领域,紫外光子能量足以打断材料分子链,在塑料、高分子材料表面形成清晰、永久且无损伤的标记。
四、技术定位:冷加工的独特价值
紫外激光冷加工技术的核心价值在于其“低热损伤”的加工特性。当加工精度要求较高、材料对热效应敏感程度较高时,紫外激光往往成为兼顾精度与质量的优选方案。需要指出的是,紫外激光在厚材料加工中存在局限性:短波长激光的穿透能力有限,能量在材料深层衰减明显,因此更适合0.5mm以下薄型材料及表层精密加工。在实际应用中,需要根据材料类型、加工深度和质量要求综合选型,以实现加工效果与效率的平衡。
五、结语
紫外激光“冷加工”技术从原理上改变了传统激光加工对热效应的依赖方式,通过光化学分解实现微米级特征尺寸的高质量加工。在电子产品持续向小型化、高密度方向演进的背景下,紫外激光冷加工技术的应用边界仍在不断拓展,为精密制造领域提供了一种更为精细、可控的工艺选择。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

