


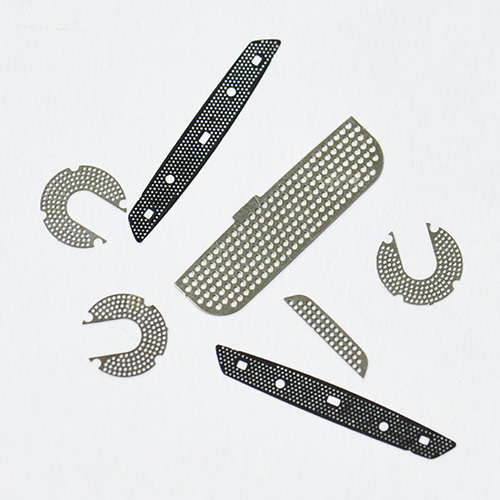




在精密电子、新能源电池等高端制造中,铜膜钻孔的质量直接决定产品性能。然而,加工过程中常出现毛刺、撕裂、孔径不均、孔形不规整及热损伤等问题,影响精度与良率。本文将解析这五大常见问题的根源,并提供实用的解决方案。
一、孔周毛刺突出
1.成因:主要是传统机械钻孔所致。加工时压力过大,使铜材延展而非被彻底移除,冷却后便在孔边缘形成多余凸起。
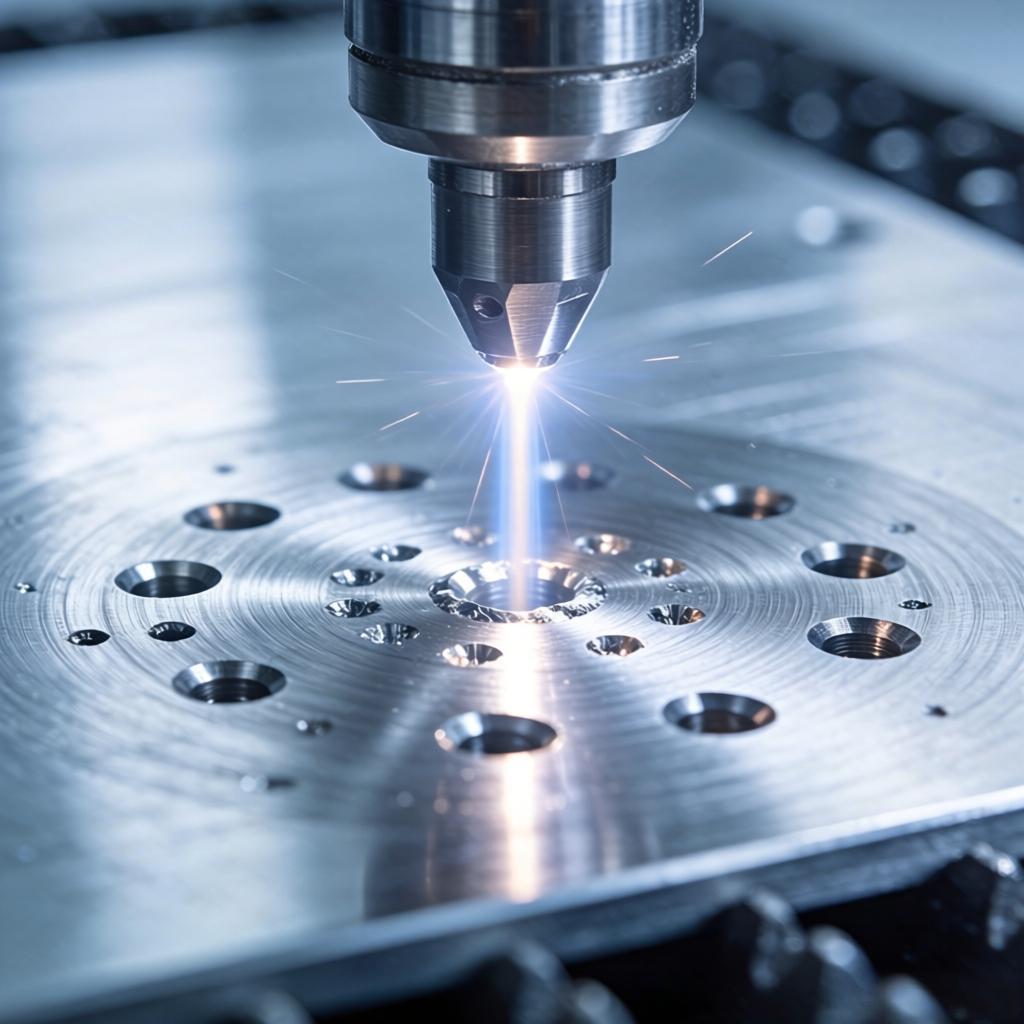
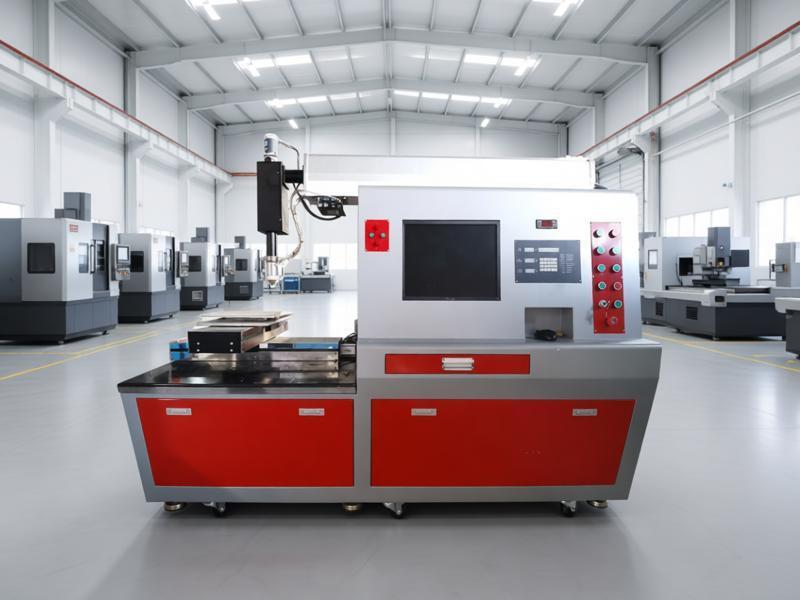
2.解决方案:采用激光工艺进行加工。能量释放极快,能在铜材还未将热量传导至周围时便使其直接气化蒸发,实现“冷加工”,从根源上避免熔融物产生。例如深圳市家家用激光设备有限公司可实现孔径从0.003mm起的精密加工,并能有效控制边缘光滑度。
二、材料撕裂或变形
1.成因:多发生在超薄铜箔(如≤6μm)加工时。机械应力过大会导致材料被拉扯而非切断,造成微裂纹或整体变形。
2.解决方案:关键在于选用非接触、无应力的加工方式。激光工艺通过调整脉冲频率和扫描路径,对材料的作用力极小,能够干净地切断材料纤维,完美保护超薄铜膜的完整性。
三、孔径大小不一
1.成因:刀具磨损会导致加工出的孔径忽大忽小,一致性差。
2.解决方案:确保加工设备的长期稳定性。例如,采用高质量激光器与恒定光路系统,配合高精度定位平台,可以确保成千上万个孔的尺寸误差控制在微米级以内。
四、孔形不圆或呈锥度
1.成因:聚焦不准或气体辅助吹拂不对称,会导致孔形偏离完美的圆形,甚至出现入口大、出口小的锥度孔。
2.解决方案:配备动态聚焦系统,确保在加工平面内光斑始终处于最佳聚焦状态。同时,优化辅助气体的压力和角度,能使孔壁更垂直,孔形更规整。
五、热影响区域过大
1.成因:加工产生的热量传导到孔周围,导致铜膜氧化、变色或材质发生变化,影响后续焊接或导电性能。
2.解决方案:核心是缩短激光与材料的相互作用时间。飞秒级超快激光能将能量在万亿分之一秒内注入,材料瞬间升华,几乎不给热量扩散的机会,从而将热影响区域降至最低。
总结而言,铜膜钻孔的常见问题多源于传统加工的热、力作用。现代激光工艺以其非接触、高精度、低热影响的特性,提供了根本性的解决方案。选择能够稳定实现超微孔径(如0.003mm起)加工的专业设备与工艺,是突破这些质量瓶颈、提升产品竞争力的关键。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

