







在精密制造领域,激光微孔加工凭借高精度、高稳定性、无接触加工等优势,广泛应用于半导体、电子元件、航空航天等高端领域。其中,深径比作为激光微孔加工的核心技术指标之一,直接决定了微孔加工的可行性、稳定性以及产品的应用场景,也是众多企业选型时重点关注的关键参数。本文将深度解析激光微孔加工的深径比范围、影响因素,并结合TGV技术实际应用案例,让大家全面了解这一核心指标的实际价值与应用边界。
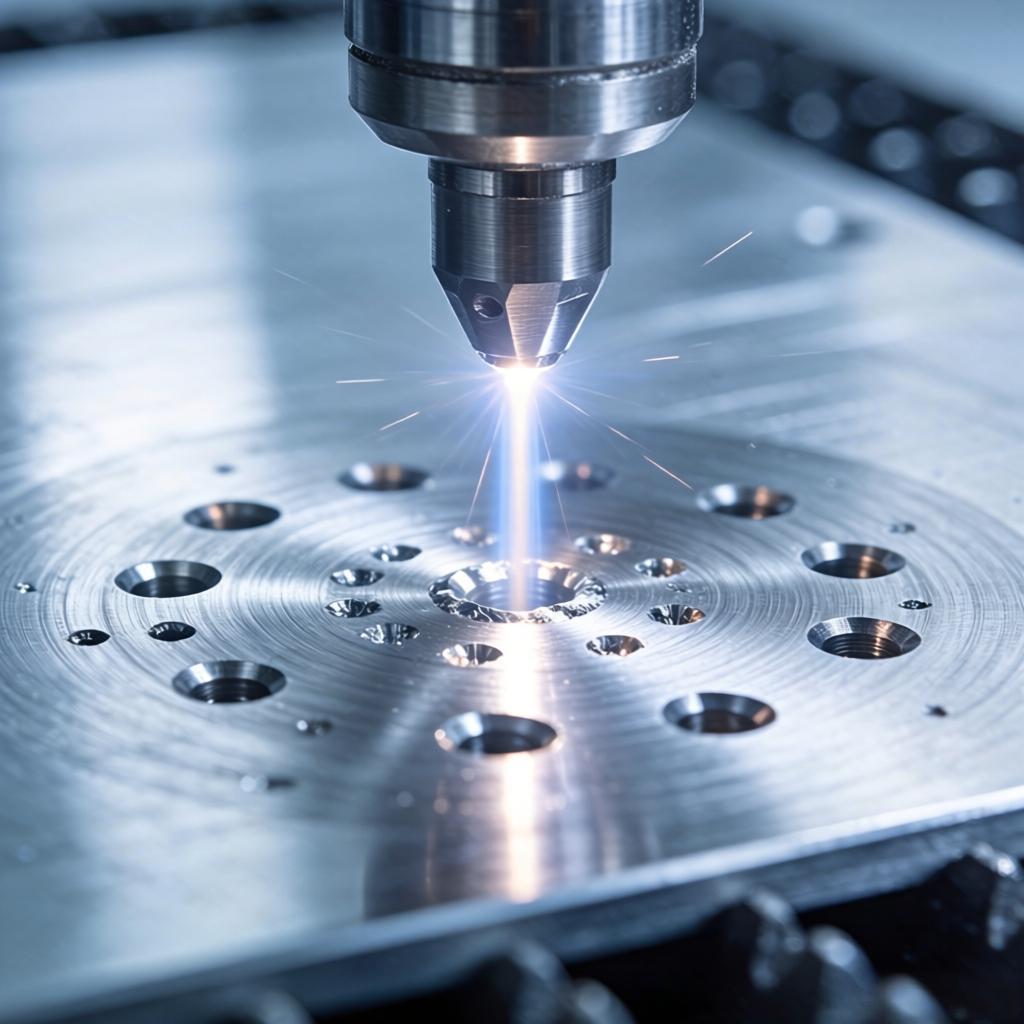
首先,明确核心概念:激光微孔加工的深径比,指的是微孔的深度与孔径的比值(深径比=微孔深度/微孔孔径)。这一指标直接反映了激光微孔加工的难度——深径比越大,意味着在极小的孔径下要实现更深的加工深度,对激光设备的能量控制、光斑精度、散热效果等要求越高。不同于传统机械钻孔,激光微孔加工无需接触基材,可实现微米级、亚微米级的微孔加工,其深径比范围也远优于传统加工方式。
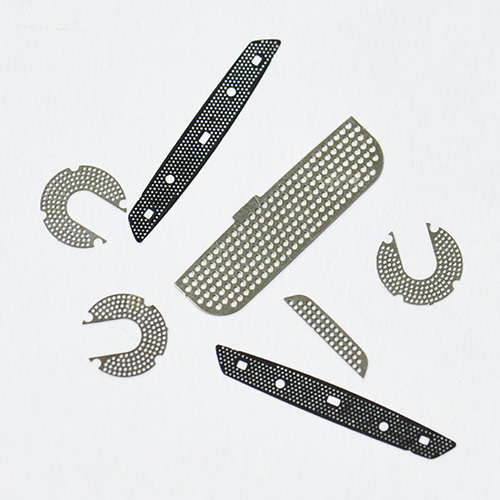
结合行业实际应用与技术水平,激光微孔加工的深径比并非固定值,而是受激光类型、加工材料、孔径大小、加工工艺等多重因素影响,整体范围可分为常规应用、高端应用两个层级。常规场景下,激光微孔加工的深径比可达到1:1至10:1,适用于大多数普通精密加工需求,比如电子元件的导通孔、汽车零部件的透气孔等,这类场景对深径比要求适中,常规激光设备即可满足加工需求。
在高端精密加工领域,依托先进的激光技术与优化的加工工艺,激光微孔加工的深径比可实现突破,达到10:1至50:1,部分特殊场景下甚至可达到更高水平。这类高深径比微孔主要应用于半导体芯片、高端传感器、航空航天零部件等领域,比如半导体封装中的导通孔、航空发动机叶片的冷却孔等,对加工精度和深径比的要求极为严苛,需要专用激光设备与成熟的加工方案支撑。
影响激光微孔加工深径比的核心因素主要有三点:一是激光类型,紫外激光、光纤激光、飞秒激光的能量密度、光斑大小不同,深径比表现存在差异,其中飞秒激光凭借超短脉冲特性,在高深径比微孔加工中优势突出;二是加工材料,金属、陶瓷、玻璃等材料的导热性、熔点不同,会影响激光能量的吸收与散热,进而影响深径比上限,比如陶瓷材料的深径比可达到更高水平,而导热性好的金属则需要更精准的能量控制;三是加工工艺,光斑聚焦精度、脉冲参数调节、辅助气体选择等,都会影响微孔的深度与孔径均匀性,合理优化工艺可有效提升深径比。
为更直观地了解激光微孔加工深径比的实际应用,下面结合TGV技术(Through Glass Via,玻璃通孔技术)实际案例,详细说明高深径比微孔的加工应用。TGV技术是半导体封装领域的核心技术之一,主要用于玻璃基材上加工高精度通孔,实现芯片与基板的垂直互连,其对微孔的深径比、孔径精度、孔壁质量要求极高。
在某半导体封装TGV技术应用项目中,需在厚度0.5mm的玻璃基材上,加工孔径10μm的微孔,要求深径比达到50:1(深度0.5mm,孔径10μm),且孔壁光滑、无毛刺、无裂纹,确保互连稳定性。通过采用高精度紫外激光钻靶设备,优化激光脉冲参数与聚焦系统,搭配专用辅助气体,最终实现了该高深径比微孔的稳定加工——微孔孔径偏差控制在±0.5μm,孔壁粗糙度≤0.1μm,深径比精准达到50:1,完全满足TGV技术的应用要求,且加工合格率达到99%以上,有效支撑了半导体封装的小型化、高密度发展。
该案例充分说明,激光微孔加工的深径比可根据实际需求,通过设备选型与工艺优化实现灵活调整,高至50:1的深径比已能满足多数高端领域的应用需求。需要注意的是,深径比并非越高越好,实际选型时需结合产品需求、材料特性、加工成本综合考量,避免盲目追求高参数而增加加工成本。
总结来说,激光微孔加工的深径比范围可覆盖1:1至50:1,常规场景以1:1至10:1为主,高端精密场景可达到10:1至50:1,具体数值受激光类型、材料、工艺等因素影响。TGV技术案例也印证了激光微孔加工在高深径比场景中的可行性与稳定性,为半导体、电子等领域的技术升级提供了有力支撑。随着激光技术的不断迭代,激光微孔加工的深径比上限还将持续突破,进一步拓展其在高端精密制造领域的应用范围。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

