


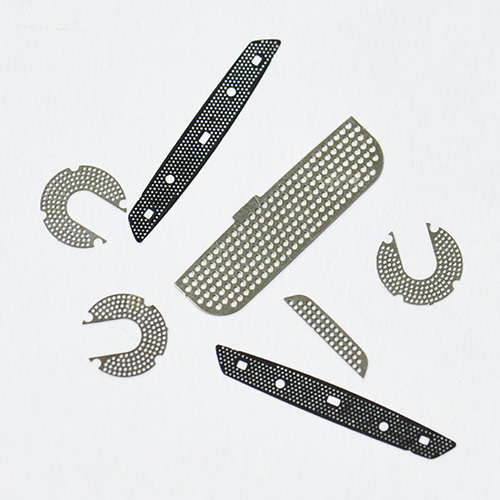




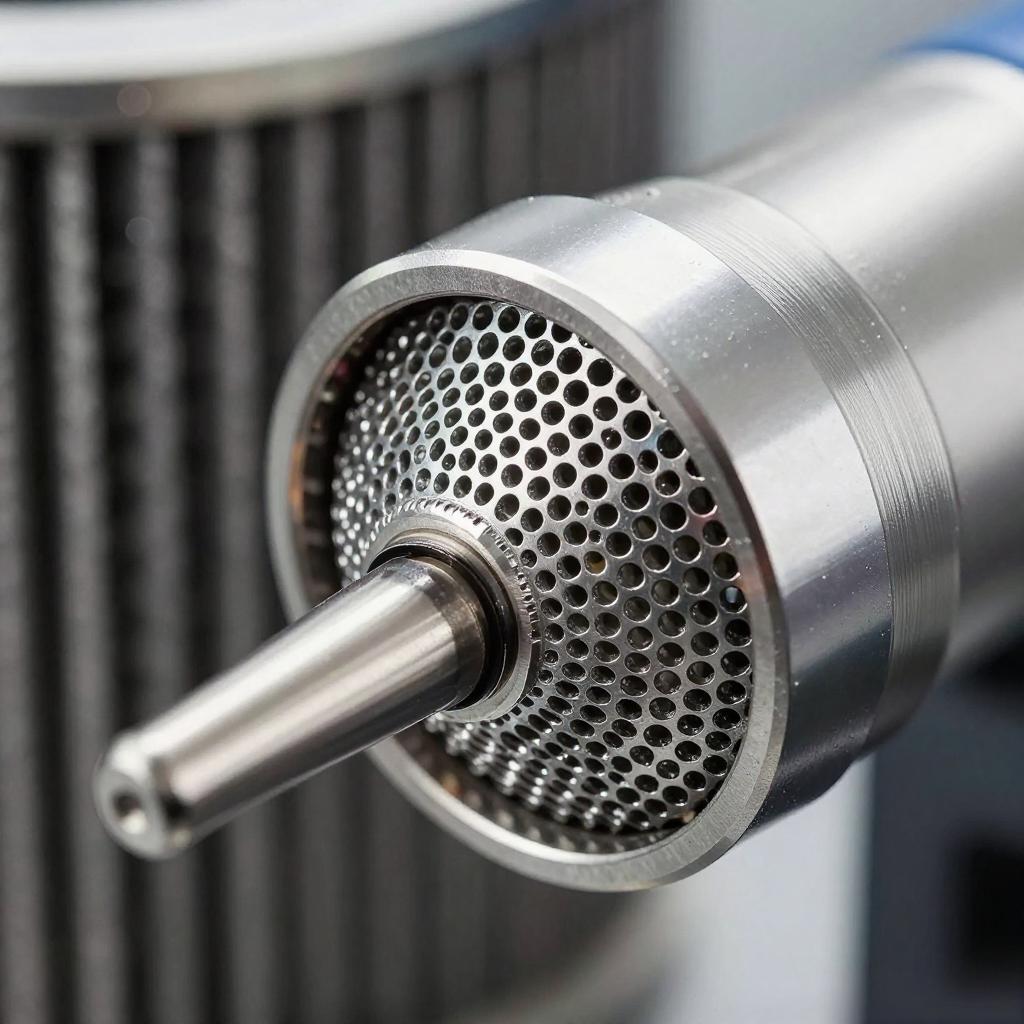
喷油嘴是发动机燃油喷射系统的核心部件。燃油从喷孔高速喷出,经历“液体喷射→液滴破碎→雾化蒸发”的三相转变,最终与空气混合形成可燃混合气。这一连串动作的起点,是喷油嘴上那些直径通常只有0.05到0.2毫米的微孔。孔径的精度、孔壁的光洁度、孔与孔之间的一致性,直接决定了燃油能不能充分雾化、燃烧干不干净、尾气达不达标。
很多人以为喷油嘴打孔就是把孔打出来就行,但实际完全不是这么回事。真正决定喷油嘴性能的,是孔径的一致性——同一个喷嘴上所有喷孔的直径、圆度、角度和锥度是否统一。如果加工不精细,比如边缘有毛边、孔壁有残留杂质,高速喷出的燃油就会受力不均匀,形成大小不一的液滴。这些没完全雾化的“油珠子”会附着在气缸壁上,没参与燃烧的部分变成污染物排出去,尾气检测中碳氢化合物指标超标。更麻烦的是,这些油珠子还会让发动机更容易积碳,影响寿命和性能。
那为什么孔径一致性这么难控制?
传统加工方式各有各的短板。电火花加工难以稳定加工直径小于145微米的微孔,单孔耗时长,电极损耗也显著推高了成本。常规纳秒激光虽然能打出孔,但热效应会导致材料熔融再凝结,在孔壁形成毛刺和重铸层——这些缺陷在微米尺度上,足以让雾化效果大打折扣。有些企业采用“激光预钻孔+电火花精修”的混合工艺,虽然能减少部分加工时间,但仍需多工序协同,面临孔道对齐精度、设备兼容性等挑战。
这些工艺的共同问题是:它们都难以在批量生产中保持微米级的孔径一致性。孔径偏差会导致单孔流量变化,进而影响喷射量、雾化颗粒和喷射一致性。
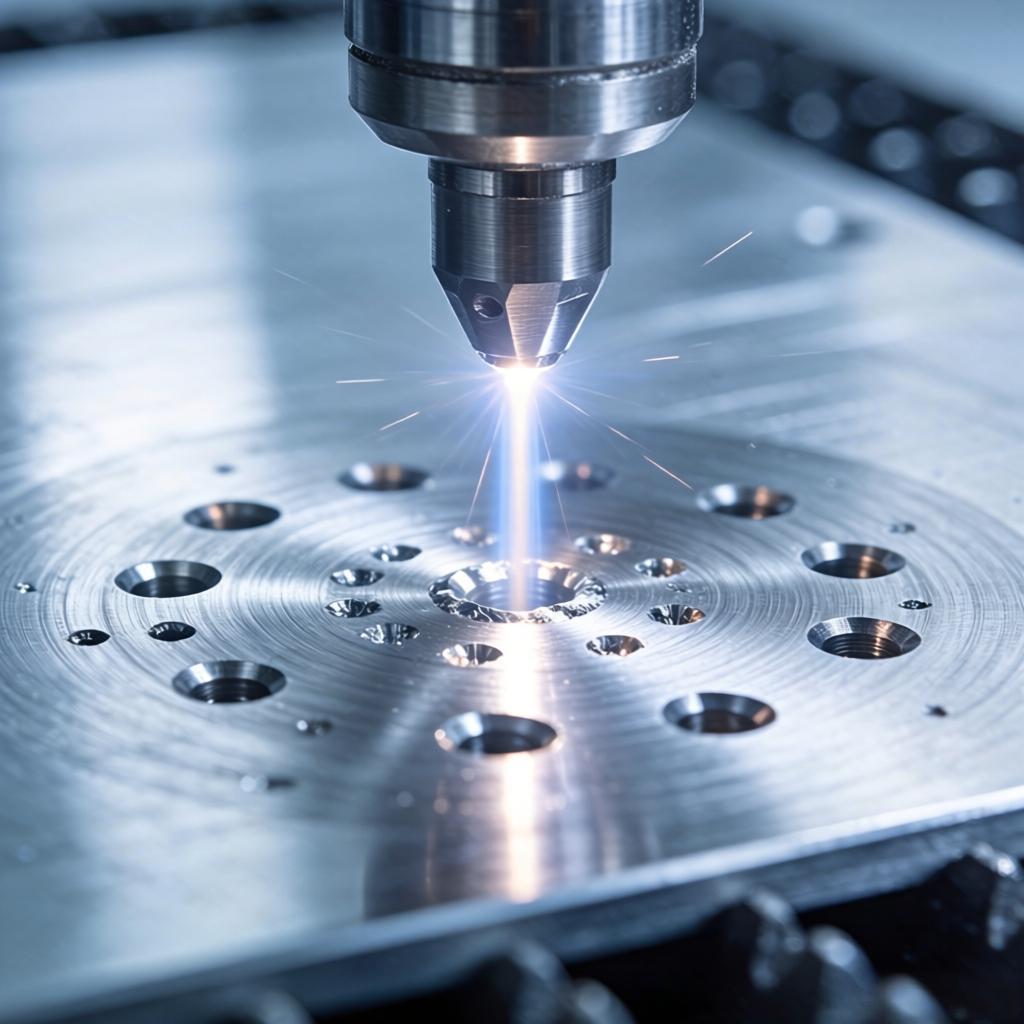
激光打孔技术从原理上绕开了这些局限。激光打孔机具备非接触加工、微束能控等优势,成为喷油嘴微孔打孔的理想工艺。微米级聚焦光斑可实现直径0.1毫米以下微孔,加工误差控制在±3微米范围。高重复精度的数控系统确保每一孔的位置和角度一致,避免偏心喷雾。
真正让喷油嘴微孔加工实现质的飞跃的,是飞秒激光的引入。飞秒激光利用超短脉冲的超高峰值功率,在材料表面诱导非线性吸收,实现“冷加工”——热影响区极小,有效避免裂纹、重铸层等缺陷。在加工质量控制方面,飞秒激光加工可稳定达成±1微米的孔径精度与99%的圆度指标。微孔边缘平整光滑,无毛刺、无重铸层、无微裂纹,从根本上规避了传统工艺需额外进行后处理的技术短板。
在孔型控制方面,飞秒激光展现出了传统工艺不具备的灵活性。喷油嘴的孔锥度直接影响燃油的流动特性和喷射效率。飞秒激光可实现正锥、无锥、倒锥等多种孔型的定制化加工。零锥度孔能确保燃油雾化效果的均一性和稳定性;倒锥孔则可进一步提高燃油雾化效果。激光加工通过光束入射角度调节与空间整形,可实现0至1.15°的定制化孔道锥角。
实际加工效果可以用一组数据来说话。在一款直径0.12毫米、深度0.5毫米的喷油孔上,激光打孔的圆度误差小于1.5%,孔壁粗糙度Ra小于0.3微米,多孔角度偏差小于±1度,单孔加工周期仅需0.2秒。这意味着每一组喷孔都能实现一致的雾化效果与精准的喷射轨迹。
家家用激光在喷油嘴微孔加工领域积累了多年的实践经验。设备采用高能脉冲激光系统,配合多轴联动平台,可实现复杂角度、多孔布置、超微孔等高难度加工任务。加工孔径稳定、孔口清晰、喷射角度一致。支持不锈钢、合金钢及其他高强度金属材料的加工。在孔径控制方面,可实现最小3微米的稳定加工;打孔精度控制在±1微米以内;最高打孔速度可达100孔/秒。加工后的孔口无毛刺、无飞边、无破孔,无需二次加工即可进入下一道工序。
喷油嘴微孔的制造,正从“可打孔”迈向“控精度”。客户反馈也印证了这一点——采用激光打孔后的喷嘴雾化效果更稳定,起动性能更好,喷嘴寿命显著延长。
孔径的一致性、孔壁的光洁度、孔与孔之间的统一性——三个维度的加工质量共同决定了喷油嘴的雾化效果和使用寿命。在发动机不断追求节能减排与性能优化的今天,高精度激光打孔正是微孔制造的关键工艺保障。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

