


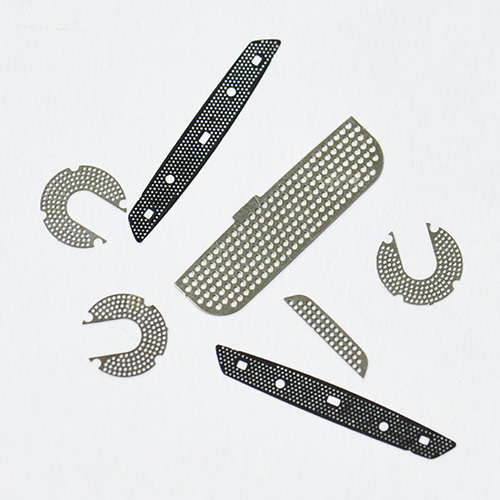





在计量仪器、分析仪表和测试设备领域,关键零部件的微孔加工精度直接关系到仪器本身的测量准确性和长期稳定性。一个流量计量仪表的节流孔、一个色谱仪进样器的针孔、一个压力传感器的感压通道——这些看似微小的结构,在整台仪器的精度链条中处于基础性的位置。孔径偏差超出设计范围,仪器的标定曲线就会偏移;孔壁表面存在微观缺陷,仪器的重复性就会劣化。
一、为什么精密仪器的孔径公差比想象中更严格
精密仪器仪表中的微孔,通常承担节流、限流、导压或光学定位等功能。以差压流量计中的节流孔板为例,孔径的加工偏差会直接改变流量系数,进而影响整个流量测量系统的准确度。一台0.5级精度的差压流量计,其节流孔的孔径公差通常要求控制在±3μm以内——这个数字不是随意设定的,而是从仪器的综合误差分配中倒推出来的。
更严格的应用场景出现在计量级压力传感器的感压通道中。通道直径的微小变化会改变传感器腔体的容积,进而影响压力响应时间和灵敏度。对于需要溯源至国家基准的计量仪器,孔径公差甚至被压缩到±1μm级别。这个精度要求意味着:在批量生产同一批次感压通道时,最宽的孔和最窄的孔之间,直径差不能超过一根头发丝的百分之一。
传统机械钻孔和电火花加工在面对这种精度要求时,暴露出的问题集中在几个层面。机械钻头的磨损导致孔径逐渐收窄,同一批次中早期加工的孔和晚期加工的孔存在系统性差异。电火花加工虽然能避免机械接触力,但电极损耗和加工效率限制了其在批量生产中的适用性。两种工艺都难以在微米级尺度上保持孔径的一致性。
二、影响孔径精度的三个关键变量
精密仪器仪表微孔加工的精度控制,本质上是控制三个变量的波动范围。
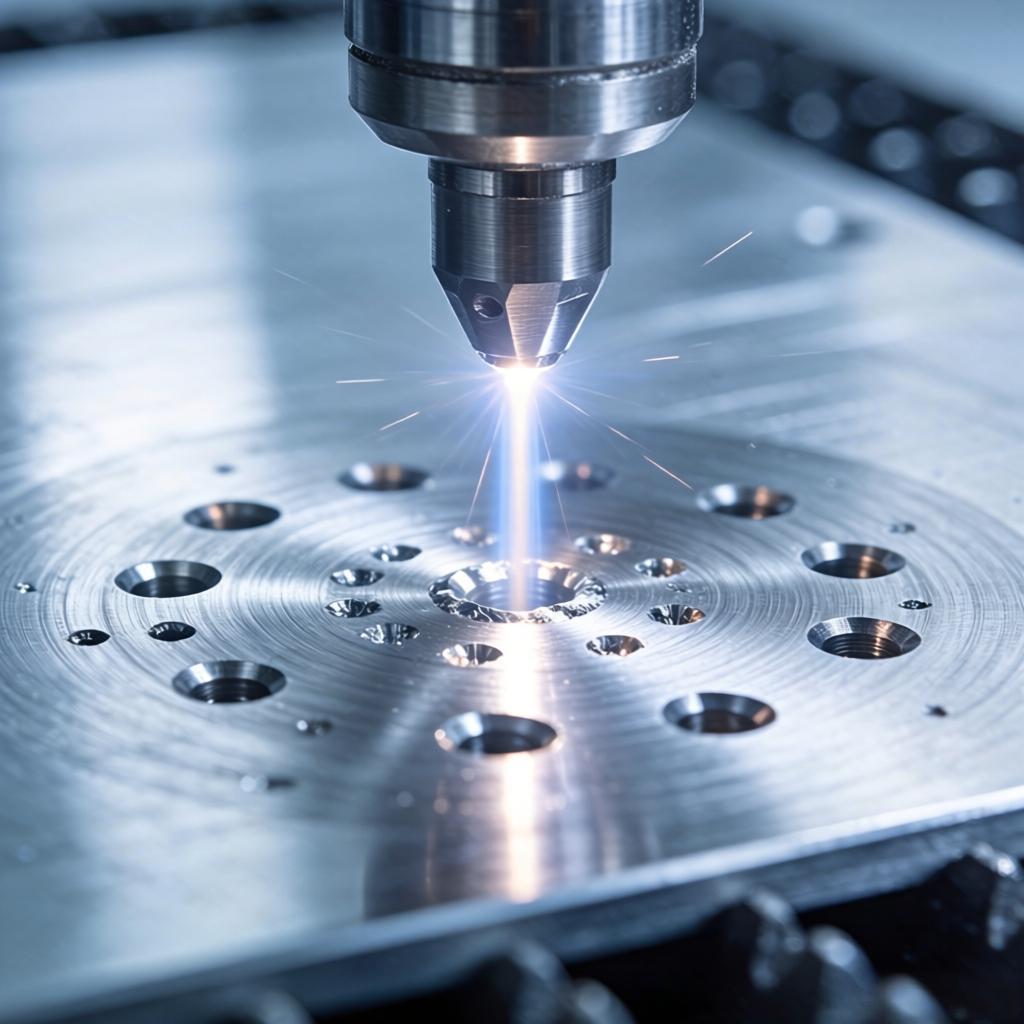
第一个变量是激光功率的稳定性。激光功率的微小波动会直接改变单脉冲能量,进而影响每个脉冲的材料去除量。在批量加工中,如果激光器输出功率在连续工作数小时后出现漂移,第一批孔和最后一批孔的孔径就会出现系统性偏差。在高精度激光微孔加工中,孔径公差可控制在±1μm以内,孔的圆度、垂直度偏差极小。
第二个变量是聚焦光斑的尺寸一致性。聚焦光斑的直径决定了最小可加工孔径的理论下限,也决定了孔径调控的分辨率。当光斑尺寸因光学系统热漂移或镜片污染而发生变化时,孔径控制的分辨率就会下降。在高精度激光打孔机检测中,连续100次打孔的重复定位精度可控制在1μm级别。
第三个变量是材料对激光吸收率的批次差异。不同批次的金属材料,表面氧化程度和微观组织可能存在差异,这些差异会影响材料对激光的吸收率。在同一批零件中,如果材料表面状态不一致,即使激光参数完全相同,加工出来的孔径也会有差别。在高精度激光打孔中,系统的整体加工精度受多种误差源的共同影响,需要对各种误差源进行系统性识别和追踪。
三、激光加工如何实现微米级的精度控制
激光微孔加工技术在精密仪器仪表领域的价值,在于它从原理上绕开了传统工艺的精度瓶颈。
非接触加工消除了机械应力的影响。激光束与工件之间没有物理接触,加工过程中不会产生机械挤压力或切削力。对于薄壁、易变形的仪器零部件,这一特性意味着材料在加工过程中不会因受力而发生形变,零件的原始尺寸精度得以完整保留。
冷加工机理控制了热影响区。在超快激光(皮秒或飞秒级)加工中,脉冲宽度仅10⁻¹²秒量级,能量注入时间远短于热量向材料扩散的时间。热影响区被严格控制在纳米级别,孔壁光滑无重铸层、无微裂纹、无热变形。这一特性对于精密仪器仪表的节流孔和感压通道尤为重要——光滑的孔壁意味着流体经过时的流场扰动更小,仪表的测量重复性更高。
数字化控制保障了批量一致性。激光加工通过数控系统控制扫描路径,孔径的设定、孔位的排布、孔深的控制全部通过软件完成。同一批零件使用同一套加工程序、同一组激光参数,从第一个零件到最后一个零件,孔径的一致性由设备的长期稳定性保障。在批量生产中,这意味着仪表的标定曲线不会因为零件批次不同而出现漂移。
四、结语
精密仪器仪表激光打孔的精度控制,核心命题是在微米级尺度上实现孔径公差、孔位精度和孔壁质量三个维度的统一控制。孔径公差收窄至±1μm、孔位偏差控制在微米级、孔壁粗糙度控制在亚微米级——这三项指标的达成,使激光微孔加工成为精密仪器仪表关键零部件制造中不可或缺的工艺手段。深圳市家家用激光设备有限公司依托29年激光微孔加工经验,以可验证的技术参数和完整的工艺方案,为精密仪器仪表行业提供从工艺验证到批量加工的全流程支持。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

