






在精密加工领域,客户询问“打一个孔要多久”时,往往并非只关心单孔时间——其背后关联着生产节拍、排产周期以及整体交付节奏。这是一个值得从技术角度认真回应的问题。

一、激光打孔时间为何是一个变量?
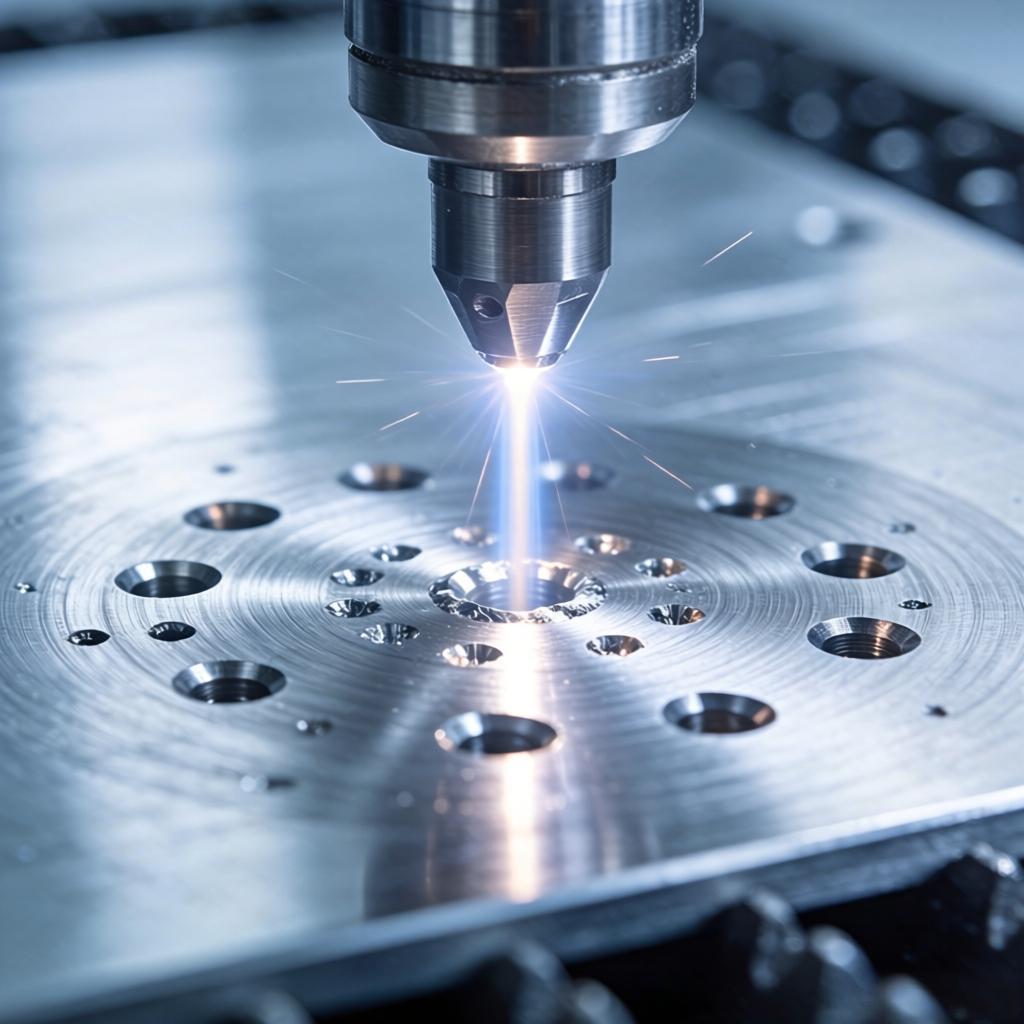
与传统的机械钻孔不同,激光打孔属于非接触式热加工,其单孔加工时长受多种因素综合影响。包括材料种类(金属、非金属、复合材料)、材料厚度、目标孔径大小、孔深要求、加工精度等级以及所采用的激光光源类型(红外、紫外、超快激光)等。
可以这样理解:在纸上快速扎一个针眼,与在钢板上精准钻一个微孔,所需时间存在本质差异。激光打孔同样如此——时间的长短反映的是精度要求与加工难度之间的平衡。
二、影响打孔时间的几个关键维度
在实际生产中,以下几项因素对加工时长的影响相对显著:
1. 材料特性:热传导与吸收率
不同材料对激光的吸收率存在差异,热导率也不尽相同。以金属材料为例,铜、铝等高反材料对部分波长的激光反射较强,需要匹配适宜的激光器类型并优化工艺参数。高分子薄膜等材料则相对易于加工。因此,打孔时间需要基于具体材料进行评估。
2. 孔径与孔深:精度的代价
孔径越小、深径比越大,对光束质量和定位精度的要求越高,单孔加工耗时也会相应增加。以微米级小孔为例,加工时长可能从毫秒级延伸至秒级。通常情况下,孔径在0.1mm以上的通孔加工速度较快,而50μm以下的微孔则需要更精细的能量控制。
3. 加工精度:质量的追求
粗糙度要求、热影响区控制标准、孔壁质量等级等因素,都会影响加工策略的选择。追求更高品质的孔壁,往往需要调整脉冲能量、频率等参数组合,加工时长也会相应变化。这在航空航天、医疗器械等领域尤为明显。
三、家家用激光如何帮助客户把握加工时长?
基于我们多年的工艺积累与技术储备,家家用激光在打孔效率方面形成了自己的理解与能力体系。
1. 效率层面的能力
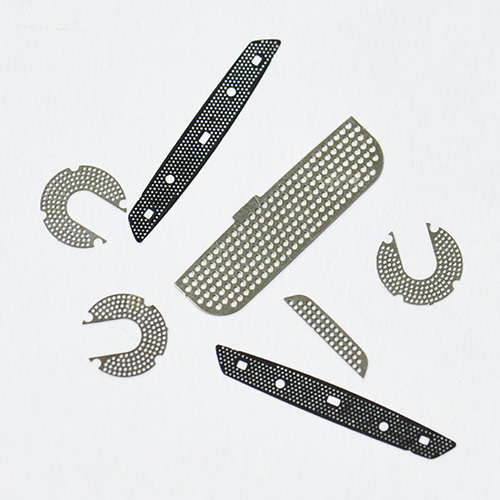
在常规工况下,针对金属薄板的通孔加工,单孔时间可控制在毫秒级别,具体数值与材料、孔径直接相关。我们曾为某客户在0.3mm不锈钢带上实现微孔阵列加工,通孔时间达到特定频率范围,满足批量生产节拍要求。
2. 精度与效率的平衡
我们应用的紫外激光与超快激光技术,可在保持较高加工效率的同时,实现微米级精度的孔加工。通过优化光路设计与控制软件,确保每次脉冲能量的稳定性与一致性,使批量加工中孔与孔之间保持良好的一致性。
3. 工艺验证机制
我们建议客户提供样品或图纸,通过实际打样获取准确的加工时长数据。家家用激光设有工艺打样实验室,工程师可根据具体需求进行参数调试与工艺优化,帮助客户在精度与效率之间找到合理平衡点。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

