






在高精度激光微孔加工领域,深径比是衡量微孔加工能力的重要指标之一。当孔径缩小至微米级、加工深度达到毫米级时,传统高斯光束激光加工面临显著局限。贝塞尔光束整形技术的引入,为突破深径比瓶颈提供了有效的技术路径。本文从光束物理特性出发,阐述贝塞尔光束相较于传统高斯光束的优势,以及其在提升深径比加工能力方面的技术原理。

一、高斯光束在深孔加工中的局限
传统激光加工普遍采用高斯光束。其能量呈高斯分布——中心强度最高,向边缘逐渐衰减。在微孔加工中,这种分布方式面临两个核心问题。
第一个问题是能量传输效率随深度衰减。高斯光束在空气中传播时,瑞利长度范围内的光斑尺寸变化较小。但一旦进入微孔孔道,高频衍射效应导致束腰迅速发散,能量在孔壁上的散射损失加剧。当加工深度超过一定值后,到达孔底的激光能量密度低于材料去除阈值,难以继续向下推进,形成加工“停滞”现象。
第二个问题是孔壁热累积导致的锥度放大。在深孔加工中,激光束必须穿透已形成的孔道才能作用于底部。高斯光束的边缘能量虽然低于中心,但长期作用于孔壁会引起材料熔融或气化,扩大孔径入口。在深径比较大的加工场景下,这种效应被逐层放大,最终形成喇叭口状孔形——入口直径显著大于出口直径。对于需要均匀孔径的互连通孔或流体微孔应用而言,过大的锥度直接影响后续工艺的可靠性。
二、贝塞尔光束的物理特性
贝塞尔光束是一种特殊分布的无衍射光束。其最显著的特征是在一定传播距离内,横向光强分布保持基本不变——中心光斑直径不随传播距离增加而明显展宽。这一特性源于贝塞尔函数描述的振幅分布:中心主瓣极小,周围环绕多级同心圆环,各环能量向中心主瓣持续补充,使得主瓣能够在较长距离内保持直径稳定。
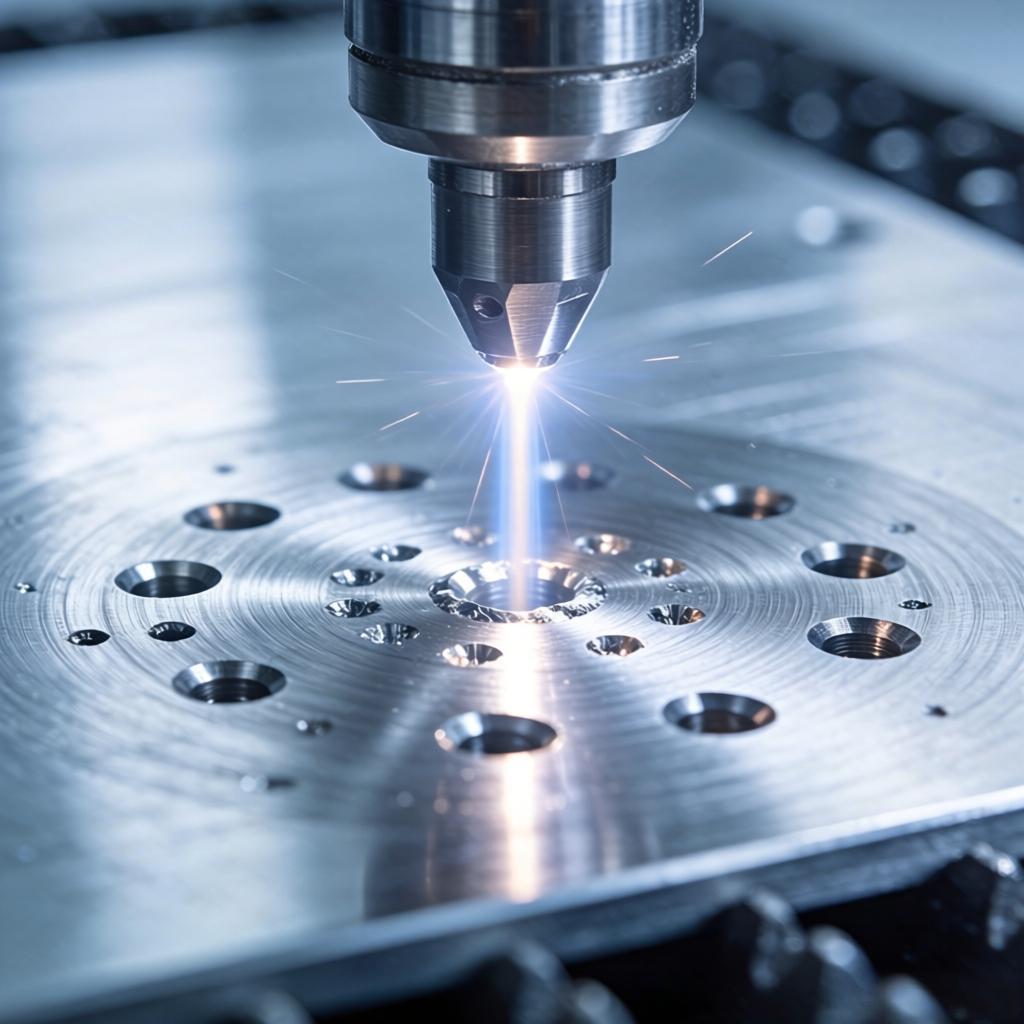
在激光微孔加工中,贝塞尔光束的焦深(即无衍射传播距离)可达毫米级甚至厘米级,远超高斯光束的瑞利长度。这意味着激光能量在穿透深孔过程中,始终聚集在较小直径范围内,避免了因光斑发散导致的能量密度下降。对于高深径比微孔加工,这一特性具有直接的物理意义。
三、贝塞尔光束提升深径比加工能力的技术原理
1. 长焦深保持能量密度
贝塞尔光束的长焦深特性解决了高斯光束在深孔中能量衰减过快的问题。加工过程中,激光能量沿孔道传播时,光斑直径基本保持不变,能量密度维持在材料去除阈值之上。这使得激光能够持续作用于孔底,实现从入口至出口的稳定贯穿。
贝塞尔光束用于高深径比微孔加工时,其长焦深特性可以显著提升加工深度能力。在玻璃材料中,采用贝塞尔光束可获得深径比超过100:1的微孔加工效果,而高斯光束在此类材料中的加工深度则受到明显限制。
2. 抑制锥度放大效应
贝塞尔光束的能量分布中包含中心主瓣与周边旁瓣。在加工策略优化后,可形成“先修饰后打通”的两阶段机制——旁瓣对孔壁进行轻微修整,主瓣负责深度推进。与高斯光束连续辐照孔壁不同,贝塞尔光束与材料的相互作用集中在较短的脉冲持续时间内,孔壁受热时间较短,热影响区较小。这一特性有助于维持孔径从入口到出口的一致性,降低锥度。
3. 单脉冲成孔能力
贝塞尔光束的另一个特性是单脉冲或极低脉冲数成孔能力。在透明材料(如玻璃、蓝宝石)加工中,一个贝塞尔脉冲可在材料内部一次性形成贯穿细丝通道,无需逐层扫描。这一能力源于贝塞尔光束在透明介质中诱导的非线性吸收效应——峰值功率密度使材料在焦点体积内发生光学击穿,形成均匀的微孔结构。
与逐层扫描的逐点式加工相比,单脉冲成孔显著缩短了单个孔的加工时间,同时减少了多次定位带来的累积误差。在微孔阵列加工场景中,这一效率优势尤为明显。
四、技术实现与系统集成
贝塞尔光束整形系统的实现通常采用轴棱锥光学元件。平行激光束通过轴棱锥后,在传播方向上形成贝塞尔光场分布。通过调整轴棱锥角度、扩束比及聚焦透镜参数,可以设计焦深长度、中心主瓣直径等关键指标,以适应不同材料厚度与孔径要求。
在系统集成层面,贝塞尔光束加工模块需与高精度运动平台、视觉定位系统协同工作。针对透明材料,贝塞尔光束可一次成型贯穿细丝,随后辅助化学蚀刻或选择性腐蚀扩孔,形成无锥度、无微裂纹的通孔结构。针对不透明材料,则需结合扫描策略实现高质量微孔加工。
五、应用前景与价值
贝塞尔光束整形技术在玻璃通孔、晶圆级封装、微流体芯片、喷油嘴微孔等对深径比要求较高的加工场景中具有明确的应用价值。在玻璃通孔(TGV)加工中,采用贝塞尔光束可获得深径比超过50:1的微孔,孔壁粗糙度可控,有助于后续金属化填充的工艺窗口优化。相比传统逐层扫描方案,贝塞尔光束将单孔加工时间显著缩短,为高密度微孔阵列的量产提供了可行路径。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

