






在精密加工领域,有些需求一看就知道“传统方法干不了”。
比如这个场景:一块7mm厚的不锈钢炉火盘,需要钻45°的斜孔,孔径要求1mm。7mm厚、45°倾斜、1mm孔径——这三个参数组合在一起,对传统加工方式来说就是一道无解题。
为什么这么说?我们逐一拆解。

一、传统机械钻孔:还没开始就已经输了
用传统钻床在7mm厚不锈钢上打1mm的斜孔,核心问题只有一个:钻头根本站不住。
斜孔加工的最大难点在于“偏切削”。当钻头轴线与工件表面不垂直时,钻尖刚开始接触工件的那一刻,受力是不均匀的——只有单侧的切削刃在吃刀。作用在钻头切削刃上的径向力会把钻头推向一边,导致钻头偏斜、滑移,根本钻不进去。钻孔中心很容易滑离要求的位置,钻出的孔根本无法保证精度。
更麻烦的是,斜孔加工中钻头在出孔时还容易断裂。对于一个1mm直径的细长钻头,要在7mm厚的不锈钢板上斜着钻进去,等效于穿过约9.9mm的材料厚度。钻头在这种工况下既要承受径向偏载,又要应对不锈钢的高硬度和低导热性,断刀率极高。
有人可能会说:“那先铣个平面再钻不行吗?”标准工艺里确实有“先踩平,再钻孔”的做法。但对于7mm厚的不锈钢板,铣一个45°的斜面本身就需要额外的工序和装夹,而且铣完之后钻孔仍然面临偏切削的问题。即使勉强钻出来了,孔口的毛刺也需要后续去毛刺处理,1000万个孔去毛刺——这笔账根本算不过来。
更关键的是,7mm厚的材料加上1mm的小孔径,深径比已经达到了7:1。在这种条件下,即使钻头不偏斜,排屑也是个大问题,钻头在高温下磨损极快,稍有不慎就是断刀。
二、化学蚀刻:厚度是迈不过去的坎
化学蚀刻是另一个常被考虑的方案。蚀刻技术确实适合加工薄板、小孔、密孔和复杂孔型。但它也有明确的边界——如果板材较厚,就需要结合其他工艺来判断。
7mm厚的不锈钢板,已经远远超出了蚀刻适合穿孔加工的厚度范围。蚀刻的原理是化学腐蚀,腐蚀液在向下溶解材料的同时,也会向侧面扩展——这就是所谓的“侧腐蚀”。材料越厚,侧腐蚀越严重,孔径越难控制。对于7mm厚、1mm孔径的通孔,蚀刻液在横向的扩散会导致孔径严重失控,实际的孔形和设计值相差甚远。化学蚀刻不适用于加工窄而深的槽或型孔,这正是7mm厚板上钻1mm斜孔所对应的工况。
即使蚀刻勉强能做出来,7mm厚的板需要长时间的腐蚀才能穿透,周期长、成本高。而且化学蚀刻使用大量蚀刻液,加工后的化学残留处理是绕不开的问题,环保成本和对人体的危害都不容忽视。花了大价钱,周期拖得长,品质还不达标——这是蚀刻方案在厚板斜孔加工中最尴尬的地方。
三、激光打孔:从原理上绕开所有瓶颈
当传统钻床和蚀刻都走不通的时候,激光打孔提供了第三条路。
1、非接触加工,消除机械应力
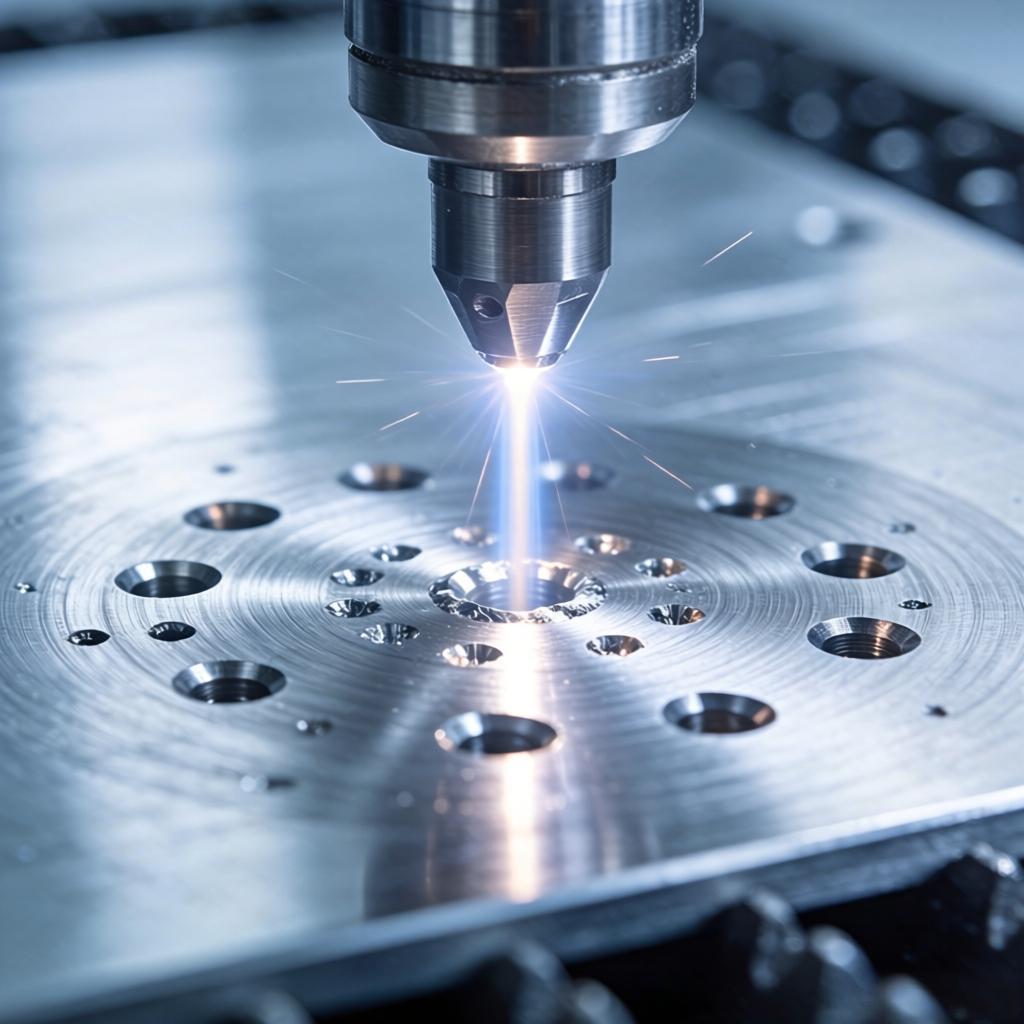
激光打孔利用高能激光束聚焦于材料表面,瞬间熔化或气化材料。整个过程不需要与工件发生物理接触。对于7mm厚的不锈钢板,激光加工不会产生机械挤压力,钻头偏斜、滑移、断裂这些机械加工的老大难问题,在激光这里根本不存在。加工后的孔口无毛刺、无飞边、无破孔。
2、斜孔加工,程序说了算。
激光打孔不局限于垂直孔。通过数控编程控制激光路径,可以在倾斜面、曲面上精准加工小孔。45°的斜孔对于激光来说,只是程序里的一个角度参数。无论是圆孔、方孔、异形孔、斜孔,只需调整激光路径程序即可实现。无需制作专用夹具,无需复杂的工装定位,上传图纸就能开始加工。
3、厚板打小孔,激光的强项
激光打孔可获得大的深径比,在硬、脆、软等各类材料上都能进行。7mm厚、1mm孔径的工况,对激光来说是一个常规操作。激光打孔机支持厚板打小孔、打斜孔,设备可加工厚度覆盖0.001mm至10mm。激光能够在材料表面不平整的情况下实现稳定的加工效果,对于炉火盘这类可能存在铸造表面不平的工件尤其适用。
4、效率差距:20倍以上
激光打孔的效率优势是最直观的。单机最高可达100孔/秒,较传统钻床提升10到20倍。更关键的是,激光打孔无需人工值守、无需更换刀具、无需模具,设备可以24小时连续运行。加工后的产品无毛刺、不变形,无需二次加工,直接进入下一道工序。
四、成本对比:一次算清
| 对比项 | 传统钻床 | 化学蚀刻 | 激光打孔 |
| 7mm厚板斜孔可行性 | 极低(钻头偏斜、断刀) | 受限(侧蚀严重) | 可行 |
| 45°斜孔加工 | 需复杂工装,精度差 | 无法控制孔形 | 程序设定即可 |
| 孔径1mm精度 | 难以保证 | 侧蚀导致孔径失控 | ±1μm |
| 毛刺/飞边 | 有,需二次加工 | 有侧蚀,精度差 | 无 |
| 是否需要开模 | 否 | 是(需制版) | 否 |
| 人工值守 | 需要 | 需要 | 无需 |
| 综合成本 | 高 | 更高 | 低 |
五、适用场景与前置条件
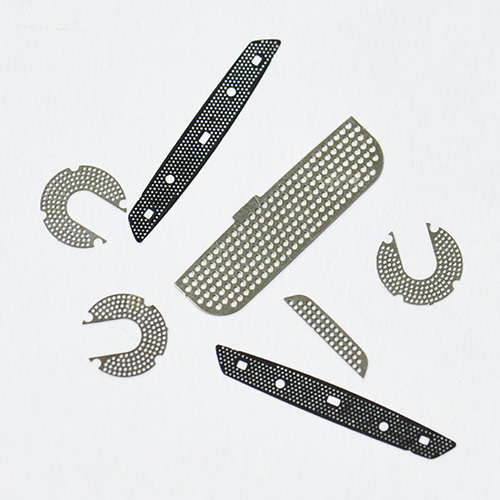
激光打孔方案适用于以下条件:材料为不锈钢等金属材料;厚度在0.001mm至10mm范围内;孔径从3μm起步;孔型包括圆孔、方孔、异形孔、斜孔、曲面孔等。家家用激光设备可加工的最小孔径为3μm(0.003mm),打孔精度±1μm。
对于炉火盘这类需要批量生产的产品,激光方案的价值尤为突出。不需要频繁更换钻头、不需要制版、不需要二次加工、不需要人工值守——这些节省下来的成本,在批量生产中会迅速体现为总成本的显著下降。
六、结语
7mm厚的不锈钢板,45°的斜孔,1mm的孔径。传统钻床做不了——钻头站不住、偏得厉害、断得频繁。蚀刻也做不了——7mm太厚了,侧腐蚀让孔径完全失控。
激光打孔从原理上绕开了所有瓶颈:非接触消除机械应力,数控编程搞定斜孔角度,高能量密度实现厚板穿透。通透率100%,无毛刺、无变形、无需二次加工。上传图纸就能开始打孔,无需开模,无需人工值守。
花更少的钱、用更短的时间、得到更好的品质——在面对这类极端加工需求时,激光工艺的优势是结构性的,不是参数上的细微差别。
家家用激光,让天下没有难钻的孔。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

