






在精密制造领域,深孔垂直度是衡量加工质量的核心指标之一。从医疗导管的引流孔、汽车喷油嘴的喷射孔,到微流控芯片的流体通道,孔壁与表面的夹角(锥度)直接影响产品性能——锥度过大可能导致流体流量不均、喷射角度偏移,甚至缩短使用寿命。然而,许多企业在使用普通激光打孔机时,常面临“上大下小”的喇叭口状锥度问题(锥度常达5°-10°),成为制约产品升级的隐形瓶颈。

一、锥度从何而来?高斯光束的“先天缺陷”
普通激光打孔机的锥度问题,根源在于高斯光束的光强分布特性。
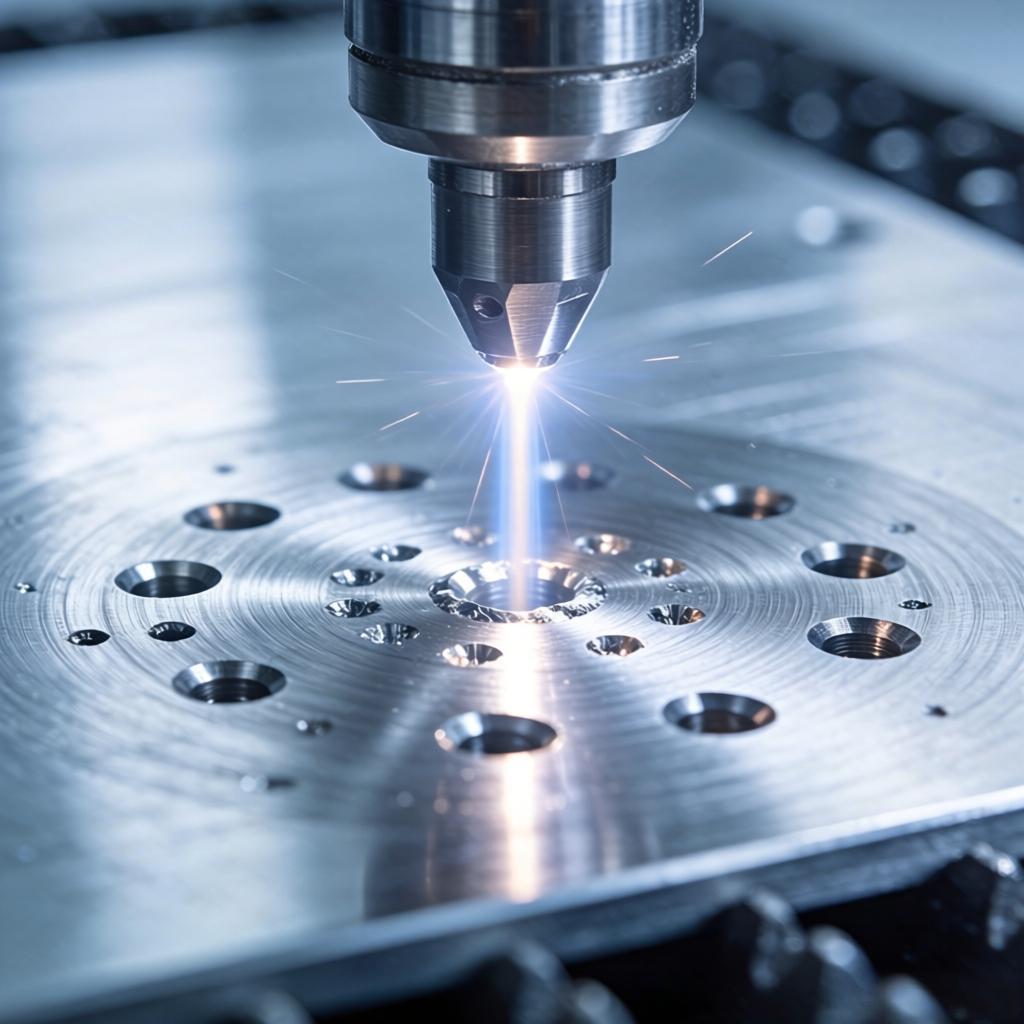
激光束本质是“光强呈钟形分布”的高斯光束(中心光强最高,向边缘逐渐减弱),类似“手电筒照墙”的效果:中心强光优先气化材料,边缘弱光作用不足。在深孔加工中,随着孔深增加,光束会因衍射效应自然发散,导致孔壁上宽下窄,形成5°-8°的锥度(如2mm厚不锈钢板加工时,普通设备锥度普遍在6°左右)。
更棘手的是,传统设备为弥补锥度,常采用“多次脉冲+逐步扩孔”工艺,反而加剧热影响区,导致孔壁粗糙(Ra>1.6μm),甚至产生微裂纹。某汽车零部件厂曾反馈,因喷油嘴锥度超标(7.2°),导致燃油喷射角度偏差8°,发动机油耗增加5%,年返工成本超百万元。
| 光束类型 | 光强分布 | 打孔效果 | 典型锥度 |
| 高斯光束 | 中心强、边缘弱 | 上大下小(喇叭口) | 5°-8° |
| 平顶光束 | 光强均匀、边缘陡峭 | 垂直孔壁(近圆柱形) | 1°-2° |
二、家家用“光束整形”技术:用“平顶光”终结锥度难题
针对这一行业痛点,深圳家家用激光设备有限公司自主研发“光束整形(Beam Shaping)”技术,通过光学系统创新将高斯光束转换为平顶光(Top-Hat Beam),实现“光强均匀分布”的“光刀”效果,如同“舞台追光灯”般垂直切割材料。
1、技术原理:三步实现光强重塑
·光束匀化:通过微透镜阵列或衍射光学元件(DOE),将高斯光束分割为多个子光束并叠加,消除中心与边缘光强差(光强均匀性>95%);
·边缘锐化:利用非球面透镜组压缩光斑边缘过渡区,使光强分布从“缓坡”变为“陡崖”,避免边缘材料过度气化;
·动态校准:结合实时功率监测与振镜反馈,确保加工全程光强稳定,避免锥度累积。
2、核心优势:从“被动容忍”到“主动控制”
·锥度精准可控:2mm厚不锈钢板加工锥度≤1.5°,5mm厚钛合金板锥度≤2°,较普通设备提升80%以上;
·孔壁质量升级:平顶光均匀气化材料,孔壁粗糙度Ra≤0.8μm,无重熔层,无需后处理;
·深径比突破极限:支持1:50深径比加工(如0.2mm孔径、10mm深孔),满足微流控芯片等超深孔需求。
三、实测数据:垂直度提升如何转化为产品价值?
家家用激光在某汽车零部件厂的实测案例显示,光束整形技术对产品性能的提升立竿见影:
| 指标 | 普通设备(高斯光束) | 家家用设备(平顶光) | 提升效果 |
| 喷油嘴锥度 | 6.2° | 1.3° | 喷射角度偏差减少79% |
| 燃油流量一致性 | ±8% | ±2% | 发动机燃烧效率提升5% |
| 孔壁粗糙度Ra | 1.8μm | 0.6μm | 积碳速率降低60% |
(数据来源:某车企2026年Q1工艺验证报告)
在医疗领域,某导管厂商采用家家用设备加工手术针引流孔(孔径0.3mm,深度8mm),锥度从7°降至1.5°后,引流效率提升40%,术后并发症发生率显著降低。
四、适用场景:哪些行业急需“垂直孔”?
光束整形技术的价值在高精度流体控制领域尤为突出:
·医疗器械:手术针引流孔、药物输注微管(锥度<2°确保流速稳定);
·汽车制造:喷油嘴喷射孔、变速箱油压平衡孔(锥度控制提升燃油经济性);
·微流控芯片:生物样本反应通道(垂直孔壁避免流体湍流);
·航空航天:燃油喷嘴、液压阀体油道(极端工况下可靠性保障);
·模具制造:透气钢排气孔(垂直孔壁利于气体排出,减少注塑缺陷)。
五、不止于技术:家商用的“垂直度保障”服务
作为深圳本土高新技术企业,家家用激光不仅提供设备,更构建“技术+服务”双保障体系:
·免费锥度测试:寄送样件(材料+孔径/深度要求),48小时输出锥度检测报告;
·工艺参数定制:针对不同材料(不锈钢、钛合金、陶瓷)预存整形参数,调试时间缩短70%;
·驻厂优化支持:资深工程师上门校准光路,确保量产锥度波动<±0.5°;
·加工业务承接:提供高精度激光打孔代工服务,最快24小时交付样品。
结语
在“精度为王”的精密制造时代,锥度控制不再是“可选项”,而是“必选项”。家家用激光以“光束整形”技术为核心,用平顶光重塑深孔加工逻辑,让“垂直孔”从难题变为标配。无论是医疗、汽车还是电子领域,我们以“看得见的锥度改善”,助力客户产品性能迈上新台阶。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼

